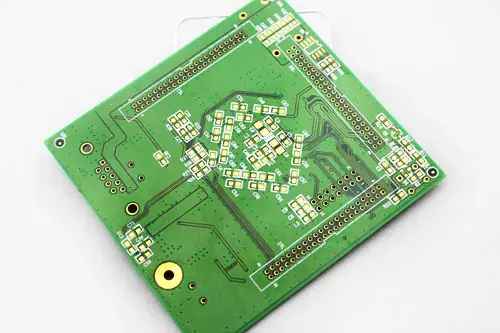
Att veta hur ett obestyckat mönsterkort (PCB) tillverkas förklarar de flesta designregler du får. Minsta ledarbredd, minsta hålstorlek och minsta kopparring runt ett hål är inte godtyckliga: var och en kommer från ett steg nedan. Ordningen som beskrivs gäller ett typiskt flerskiktskort med pläterade hål; processer skiljer sig i detalj mellan fabriker.
1. Teknisk förberedelse
Innan något skärs läser fabrikens ingenjörer dina filer, kontrollerar dem mot processen och förbereder produktionsdata. De passar ditt kort på en större produktionspanel, lägger till testkuponger och fiducials vid panelkanten och justerar former för processen: till exempel gör de koppar lite bredare för att kompensera för det etsningen tar bort. Frågor du får vid den här punkten handlar om filerna.
Vad som kan gå fel: ett saknat lager, fel kontur eller former processen inte kan göra. Fel som fångas här kostar ingenting.
2. Skära laminatet
Kopparklätt laminat kommer i stora ark. Det skärs i paneler av arbetsstorlek. För ett flerskiktskort skärs också de tunna innerkärnorna.
3. Innerlager: avbildning och etsning (endast flerskikt)
Kopparn på en innerkärna täcks med en ljuskänslig film (fotoresist). Ett mönster av ditt lager exponeras mot filmen, antingen genom en filmmask eller med direktavbildning med laser. Den oexponerade eller exponerade filmen (beroende på filmtyp) tvättas bort och lämnar koppar obetäckt där den måste tas bort. Panelen går genom ett etsbad, som löser den exponerade kopparn. Återstående film strippas, och det som blir kvar är kopparmönstret.
Vad som kan gå fel: etsning sidledes under filmen gör ledarbanor smalare än ritade (underetsning), och mycket tunna avstånd kanske inte klarnar. Det är därför minsta ledarbana och avstånd finns.
4. Inspektion av innerlager
En automatiserad optisk inspektion (AOI) jämför varje innerlager med dina data. Kortslutningar och avbrott som hittas här skrotas eller repareras. Efter laminering kan de inte ses igen.
5. Laminering
Kärnorna behandlas så att harts fastnar på kopparn, staplas sedan med ark av prepreg (delvis härdad glasduk) emellan och kopparfolie på utsidan. Stapeln går in i en uppvärmd press, som smälter hartset och härdar det under tryck till en solid panel.
Vad som kan gå fel: lager förskjutna mot varandra (registreringsfel), håligheter i hartset, eller båge och vridning från en obalanserad uppbyggnad. Det är därför symmetrisk lageruppbyggnad är god praxis.
Steg 1 till 5, som små bilder.
- Steg 1, teknisk förberedelse: ditt kort passat på en produktionspanel, med fiducials och en testkupong.
- Steg 2, skärning: laminatet skuret till arbetsstorlek.
- Steg 3, innerlager: ljus genom filmen härdar resisten; etsning tar bort kopparn som inte är täckt.
- Steg 4, inspektion av innerlager: en kamera jämför varje lager med dina data.
- Steg 5, laminering: kärnor och prepreg pressade till en panel.
6. Borrning
Hål borras genom panelen med en roterande karbidborr, med en borrfil. Mycket små hål borras med små borrar, som lätt bryts och borras en panel i taget eller i tunna staplar, så små hål kostar mer. Vissa mycket små hål görs med laser i stället.
Vad som kan gå fel: borrvandring, så hål hamnar off-center, och kopparringen runt ett hål (kopparringen) blir för tunn eller bryter ut på en sida. Ett hål vars djup är många gånger diametern (högt aspektförhållande) är svårt att plätera i nästa steg.
7. Rengöra hålen och göra dem ledande
De borrade hålväggarna är insmetade med harts och har ingen koppar. Ett kemiskt steg rensar ut smeten. Sedan deponeras ett tunt kopparlager på hela panelen, även inuti hålen, med en kemisk process utan ström (strömlös koppar).
8. Plätera koppar
Panelen galvaniseras för att bygga koppar på det tunna kemiska lagret, så att hålväggarna bär en robust koppartunna. Detta steg gör det pläterade hålet till en förbindelse mellan lager, och det förtjockar också ytkopparn.
Vad som kan gå fel: håligheter i tunnan, eller tunn plätering i djupa hål. Dessa visar sig som intermittenta förbindelser efter termisk cykling.
9. Ytterlager: avbildning och etsning
Ytterlagren avbildas med fotoresist som innerlagren. Vanlig metod är mönsterplätering: resisten lämnar ledarbanor och pads öppna, de områdena pläteras med koppar och sedan med ett tunt tennlager, som fungerar som etsmotstånd. Sedan strippas resisten och kopparn som inte täcks av tenn etsas bort, sedan tas tennet bort. (En annan metod, tält-och-ets, skyddar ledarbanorna med resist och etsar resten.)
10. Lödmask
Panelen beläggs med mask, som exponeras genom ditt masklager, framkallas och härdas. Se Lödmask, komponenttryck och via-behandlingar.
Vad som kan gå fel: mask på pads från felregistrering, förlorade bryggor mellan fina pads, bläck i hål som ska förbli öppna.
Steg 6 till 10.
- Steg 6, borrning: en borr borrar genom panelen.
- Steg 7, rengöring och ett tunt kopparlager över hela panelen, hålväggar inkluderade.
- Steg 8, plätering: koppar byggs upp till en robust tunna och på ytan.
- Steg 9, ytterlager: ledarbanorna är förtennade som etsmotstånd, och annan koppar etsas bort.
- Steg 10, lödmask: över ledarbanorna, öppen vid pads.
11. Ytfinish
Den exponerade kopparn får sin ytfinish: varmlufts lodutjämning, immersionsguld över nickel, en organisk film och så vidare. Se Ytfinisher jämförda.
12. Komponenttryck
Trycket trycks över masken och härdas. Bläck på pads är en defekt.
13. Profilering: fräsning och ritsning
Panelen skärs i kort. En fräs följer din kontur och lämnar små flikar om korten stannar i en panel. Alternativt skärs ett V-format spår halvvägs igenom från båda sidor (V-ritsning) så att kort kan brytas isär. Spår, utskärningar och kantplätering sker här också. Se Panelisering och små kort.
Vad som kan gå fel: fräsning för nära koppar, så den exponeras vid kanten.
14. Elektriskt test
Varje kort testas för kontinuitet och isolering mot nätlistan byggd från dina filer. Två metoder används: en flying probe-testare, med rörliga prober, som inte behöver fixtur och passar prototyper och små serier; och en fixtur med många fasta stift (en spikbädd), som är snabbare för större serier och kostar mer att sätta upp. Testet hittar avbrott och kortslutningar. Det hittar inte ett designfel: det testar att kortet matchar dina filer, inte att dina filer matchar din krets.
15. Slutinspektion och packning
Kort inspekteras visuellt, mäts för tjocklek och storlek och kontrolleras mot beställningen. Vissa fabriker skär mikrosnitt från testkuponger för att kontrollera plätering och lager. Korten bakas om det krävs, vakuumpackas med torkmedel och packas.
Steg 11 till 15.
- Steg 11, ytfinish på den exponerade kopparn.
- Steg 12, tryck tryckt över masken.
- Steg 13, profilering: fräsen följer konturen och lämnar flikar, eller ett spår skärs mellan kort.
- Steg 14, elektriskt test: prober rör pads och kontrollerar avbrott och kortslutningar.
- Steg 15, slutinspektion och packning.
Vad du kan ta med dig
- Fina former minskar utbytet vid avbildning och etsning, så de kostar mer.
- Små hål, djupa hål och tunna ringar är risker vid borrning och plätering.
- Lager måste vara balanserade och registrerade, annars bågnar kortet.
- Ett kort som klarar elektriskt test är byggt som ritat. Om ritningen är rätt är ditt att granska.
Hur detta visar sig när du beställer här
De 25 kontrollerna vid uppladdning tittar på samma saker som produktionsingenjören tittar på i steg 1: saknade lager, en öppen kontur, hål som missar sina pads, former under vad processen gör och matchningen mellan filerna och det du beställde. Gränsvärdena finns på sidan om tillverkningskapacitet. En ingenjör bekräftar varje beställning innan produktion börjar. För att följa vad som händer med det färdiga obestyckade kortet, läs Hur kort bestyckas.