Știind cum se fabrică o placă nemontată explică majoritatea regulilor de proiectare pe care le primiți. O lățime minimă a traseului, o dimensiune minimă a găurii și un inel minim de cupru în jurul unei găuri nu sunt arbitrare: fiecare vine dintr-o etapă de mai jos. Ordinea descrisă este pentru o placă multistrat tipică, cu găuri metalizate; procesele diferă în detalii între fabrici.
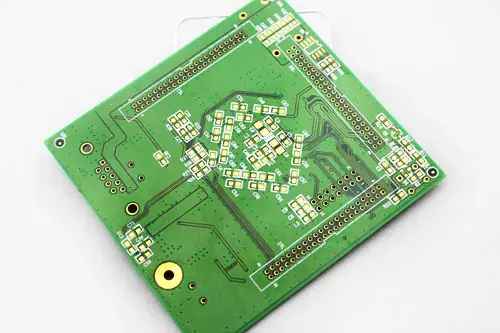
1. Pregătirea tehnică
Înainte să se taie ceva, inginerii fabricii citesc fișierele dumneavoastră, le verifică față de proces și pregătesc datele de producție. Potrivesc placa dumneavoastră pe un panou de producție mai mare, adaugă cupoane de testare și repere la marginea panoului și ajustează caracteristicile pentru proces: de exemplu, fac cuprul puțin mai larg ca să compenseze ce îndepărtează gravarea. Întrebările pe care le primiți în acest punct sunt despre fișiere.
Ce poate merge prost: un strat lipsă, un contur greșit sau caracteristici pe care procesul nu le poate realiza. Greșelile prinse aici nu costă nimic.
2. Tăierea laminatului
Laminatul placat cu cupru vine în foi mari. Este tăiat în panouri de dimensiunea de lucru. Pentru o placă multistrat, miezurile interne subțiri sunt și ele tăiate.
3. Straturile interne: imagistică și gravare (numai multistrat)
Cuprul de pe un miez intern este acoperit cu un film fotosensibil (fotorezist). Un model al stratului dumneavoastră este expus la lumină pe film, printr-o mască de film sau prin imagistică directă cu laser. Filmul neexpus sau expus (în funcție de tipul de film) este spălat, lăsând cuprul descoperit unde trebuie îndepărtat. Panoul trece printr-o baie de gravare, care dizolvă cuprul expus. Filmul rămas este îndepărtat, iar ce rămâne este modelul de cupru.
Ce poate merge prost: gravarea laterală sub film face traseele mai înguste decât cele desenate (subgravare), iar spațierile foarte subțiri pot să nu se curețe. De aceea există traseul și spațierea minime.
4. Inspecția straturilor interne
O inspecție optică automată (AOI) compară fiecare strat intern cu datele dumneavoastră. Scurtcircuitele și întreruperile găsite aici sunt casate sau reparate. După laminare nu mai pot fi văzute.
5. Laminarea
Miezurile sunt tratate ca rășina să se lipească de cupru, apoi stivuite cu foi de prepreg (pânză de sticlă parțial întărită) între ele și folie de cupru în exterior. Stiva merge într-o presă încălzită, care topește rășina și o întărește sub presiune într-un panou solid.
Ce poate merge prost: straturi deplasate unul față de altul (eroare de înregistrare), goluri în rășină sau îndoire și răsucire dintr-o stivă dezechilibrată. De aceea o structură simetrică a straturilor este o practică bună.
Etapele 1 până la 5, ca imagini mici.
- Etapa 1, pregătirea tehnică: placa dumneavoastră potrivită pe un panou de producție, cu repere și un cupon de testare.
- Etapa 2, tăierea: laminatul tăiat la dimensiunea de lucru.
- Etapa 3, straturile interne: lumina prin film întărește rezistul; gravarea îndepărtează cuprul care nu este acoperit.
- Etapa 4, inspecția straturilor interne: o cameră compară fiecare strat cu datele dumneavoastră.
- Etapa 5, laminarea: miezuri și prepreg presate într-un panou.
6. Găurirea
Găurile sunt găurite prin panou cu un burghiu de carbură care se rotește, folosind un fișier de găurire. Găurile foarte mici sunt găurite cu burghie mici, care se rup ușor și sunt găurite un panou pe rând sau în stive subțiri, deci găurile mici costă mai mult. Unele găuri foarte mici sunt făcute cu laser în schimb.
Ce poate merge prost: devierea burghiului, deci găurile sunt descentrate, iar inelul de cupru din jurul unei găuri (inelul anular) devine prea subțire sau se rupe într-o parte. O gaură a cărei adâncime este de multe ori diametrul ei (un raport de aspect ridicat) este greu de placat în etapa următoare.
7. Curățarea găurilor și facerea lor conductoare
Pereții găurilor găurite sunt murdari cu rășină și nu au cupru. O etapă chimică curăță murdăria. Apoi un strat subțire de cupru este depus pe tot panoul, inclusiv în interiorul găurilor, printr-un proces chimic fără curent (cupru electroless).
8. Placarea cuprului
Panoul este galvanizat ca să construiască cupru pe stratul chimic subțire, ca pereții găurilor să poarte un butoi de cupru robust. Aceasta este etapa care face din gaura metalizată o conexiune între straturi și îngroașă și cuprul de suprafață.
Ce poate merge prost: goluri în butoi sau placare subțire în găurile adânci. Acestea apar ca conexiuni intermitente după ciclurile termice.
9. Straturile externe: imagistică și gravare
Straturile externe sunt imaginate cu fotorezist, cum au fost straturile interne. Metoda obișnuită este placarea după model: rezistul lasă traseele și padurile deschise, acele zone sunt placate cu cupru și apoi cu un strat subțire de cositor, care acționează ca rezist de gravare. Apoi rezistul este îndepărtat, iar cuprul care nu este acoperit cu cositor este gravat, apoi cositorul este îndepărtat. (Altă metodă, acoperire și gravare, protejează traseele cu rezist și gravează restul.)
10. Masca de lipit
Panoul este acoperit cu mască, care este expusă prin stratul de mască, developată și întărită. Vedeți Mască de lipit, serigrafie și tratamente via.
Ce poate merge prost: mască pe paduri din dezalinere, punți între paduri fine pierdute, cerneală în găuri care trebuie să rămână deschise.
Etapele 6 până la 10.
- Etapa 6, găurirea: un burghiu găurește prin panou.
- Etapa 7, curățarea și un strat subțire de cupru pe tot panoul, pereții găurilor incluși.
- Etapa 8, placarea: cuprul este construit într-un butoi robust și pe suprafață.
- Etapa 9, straturile externe: traseele sunt cositorite ca rezist de gravare, iar celălalt cupru este gravat.
- Etapa 10, masca de lipit: peste trasee, deschisă la paduri.
11. Finisajul de suprafață
Cuprul expus își primește finisajul: nivelare cu lipitură cu aer cald, aur prin imersie peste nichel, un film organic și așa mai departe. Vedeți Finisaje de suprafață comparate.
12. Serigrafia
Serigrafia este imprimată peste mască și întărită. Cerneala pe paduri este o defecțiune.
13. Profilarea: frezarea și crestarea
Panoul este tăiat în plăci. Un frezor urmează conturul dumneavoastră și lasă limbi mici, dacă plăcile rămân într-un panou. Alternativ, o canelură în formă de V este tăiată până la jumătate din ambele fețe (crestare în V), ca plăcile să poată fi rupte. Fantele, decupajele și placarea marginii au loc tot aici. Vedeți Panou și plăci mici.
Ce poate merge prost: frezarea prea aproape de cupru, expunându-l la margine.
14. Testarea electrică
Fiecare placă este testată pentru continuitate și izolare față de netlistul construit din fișierele dumneavoastră. Se folosesc două metode: un tester cu sonde zburătoare, cu sonde mobile, care nu are nevoie de dispozitiv și se potrivește prototipurilor și seriilor mici; și un dispozitiv cu mulți știfturi ficși (un pat de cuie), care este mai rapid pentru serii mai mari și costă mai mult la pregătire. Testul găsește întreruperile și scurtcircuitele. Nu găsește o eroare de proiectare: testează dacă placa corespunde fișierelor dumneavoastră, nu dacă fișierele corespund circuitului dumneavoastră.
15. Inspecția finală și ambalarea
Plăcile sunt inspectate vizual, măsurate pentru grosime și dimensiune și verificate față de comandă. Unele fabrici taie microsecțiuni din cupoanele de testare, ca să verifice placarea și straturile. Plăcile sunt coapte, dacă este necesar, ambalate în vid cu desicant și ambalate.
Etapele 11 până la 15.
- Etapa 11, finisajul de suprafață pe cuprul expus.
- Etapa 12, serigrafia imprimată peste mască.
- Etapa 13, profilarea: frezorul urmează conturul și lasă limbi sau o canelură este tăiată între plăci.
- Etapa 14, testarea electrică: sondele ating paduri și verifică întreruperi și scurtcircuite.
- Etapa 15, inspecția finală și ambalarea.
Ce puteți lua din acest lucru
- Caracteristicile fine scad randamentul la imagistică și gravare, deci costă mai mult.
- Găurile mici, găurile adânci și inelele subțiri sunt riscuri la găurire și placare.
- Straturile trebuie să fie echilibrate și înregistrate, altfel placa se deformează.
- O placă care trece testarea electrică este construită cum a fost desenată. Dacă desenul este corect ține de verificarea dumneavoastră.
Cum apare acest lucru când comandați aici
Cele 25 de verificări la încărcare se uită la aceleași lucruri la care se uită inginerul de producție la etapa 1: straturi lipsă, un contur deschis, găuri care nu cad pe padurile lor, caracteristici sub ceea ce realizează procesul și potrivirea dintre fișiere și ce ați comandat. Limitele sunt la pagina de capacități de fabricație. Un inginer confirmă fiecare comandă înainte să înceapă producția. Pentru a urmări ce se întâmplă cu placa nemontată finită, citiți Cum se asamblează plăcile.