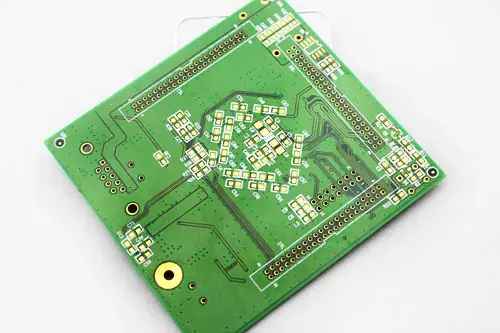
Wiedza o tym, jak powstaje goła płytka, wyjaśnia większość zasad projektowych, które Pan/Pani dostaje. Minimalna szerokość ścieżki, minimalny rozmiar otworu i minimalny pierścień miedzi wokół otworu nie są dowolne: każdy pochodzi z etapu poniżej. Opisana kolejność dotyczy typowej płytki wielowarstwowej z otworami metalizowanymi; procesy różnią się szczegółami między fabrykami.
1. Przygotowanie inżynierskie
Zanim cokolwiek zostanie cięte, inżynierowie fabryki czytają pliki, sprawdzają je względem procesu i przygotowują dane produkcyjne. Dopasowują płytkę do większego panelu produkcyjnego, dodają kupony testowe i znaczniki odniesienia przy krawędzi panelu oraz korygują cechy dla procesu: na przykład robią miedź nieco szerszą, aby skompensować to, co usuwa trawienie. Pytania, które Pan/Pani otrzymuje w tym momencie, dotyczą plików.
Co może pójść źle: brakująca warstwa, zły obrys albo cechy, których proces nie może wykonać. Błędy wyłapane tutaj nie kosztują nic.
2. Cięcie laminatu
Laminat pokryty miedzią występuje w dużych arkuszach. Jest cięty na panele o rozmiarze roboczym. Przy płytce wielowarstwowej cienkie rdzenie wewnętrzne też są cięte.
3. Warstwy wewnętrzne: obrazowanie i trawienie (tylko wielowarstwowe)
Miedź na rdzeniu wewnętrznym jest pokrywana folią światłoczułą (fotorezystem). Wzór warstwy jest naświetlany światłem na folii, przez maskę foliową albo obrazowaniem bezpośrednim laserem. Folia nienaświetlona albo naświetlona (zależnie od typu folii) jest zmywana, zostawiając miedź odkrytą tam, gdzie trzeba ją usunąć. Panel przechodzi przez kąpiel trawiącą, która rozpuszcza odsłoniętą miedź. Pozostała folia jest zdzierana, a to, co zostaje, to wzór miedzi.
Co może pójść źle: trawienie w bok pod folią sprawia, że ścieżki są węższe niż narysowane (podtrawienie), a bardzo cienkie odstępy mogą się nie oczyścić. Dlatego istnieje minimalna ścieżka i odstęp.
4. Kontrola warstw wewnętrznych
Automatyczna kontrola optyczna (AOI) porównuje każdą warstwę wewnętrzną z danymi. Zwarcia i przerwy znalezione tutaj są złomowane albo naprawiane. Po laminowaniu nie będzie ich już widać.
5. Laminowanie
Rdzenie są obrabiane tak, aby żywica przykleiła się do miedzi, a potem układane z arkuszami prepregu (częściowo utwardzonej tkaniny szklanej) między nimi i folią miedzianą na zewnątrz. Stos idzie do prasy grzanej, która topi żywicę i utwardza ją pod ciśnieniem w jeden stały panel.
Co może pójść źle: warstwy przesunięte względem siebie (błąd pasowania), pustki w żywicy albo wygięcie i skręcenie od niewyważonego stosu. Dlatego symetryczny układ warstw jest dobrą praktyką.
Etapy 1 do 5 jako małe obrazki.
- Etap 1, przygotowanie inżynierskie: płytka dopasowana na panelu produkcyjnym, ze znacznikami odniesienia i kuponem testowym.
- Etap 2, cięcie: laminat cięty do rozmiaru roboczego.
- Etap 3, warstwy wewnętrzne: światło przez folię utwardza rezyst; trawienie usuwa miedź, która nie jest zakryta.
- Etap 4, kontrola warstw wewnętrznych: kamera porównuje każdą warstwę z danymi.
- Etap 5, laminowanie: rdzenie i prepreg sprasowane w jeden panel.
6. Wiercenie
Otwory są wiercone przez panel wirującym wiertłem węglikowym, przy użyciu pliku wierceń. Bardzo małe otwory są wiercone małymi wiertłami, które łatwo się łamią i są wiercone jeden panel naraz albo w cienkich stosach, więc małe otwory kosztują więcej. Niektóre bardzo małe otwory wykonuje się laserem.
Co może pójść źle: błąd wiertła, więc otwory są poza środkiem, a pierścień miedzi wokół otworu (pierścień wokół otworu) staje się za cienki albo wyłamuje się z jednej strony. Otwór, którego głębokość jest wielokrotnością jego średnicy (wysoki współczynnik proporcji), trudno pokryć w następnym etapie.
7. Czyszczenie otworów i uczynienie ich przewodzącymi
Ścianki wierconych otworów są rozmazywaną żywicą i nie mają miedzi. Etap chemiczny czyści rozmycie. Potem cienka warstwa miedzi jest osadzana na całym panelu, także wewnątrz otworów, procesem chemicznym bez prądu (miedź bezprądowa).
8. Pokrywanie miedzią
Panel jest pokrywany galwanicznie, aby zbudować miedź na cienkiej warstwie chemicznej, aby ścianki otworów niosły solidny walec miedziany. To etap, który czyni otwór metalizowany połączeniem między warstwami, a także pogrubia miedź powierzchniową.
Co może pójść źle: pustki w walcu albo cienkie pokrycie w głębokich otworach. Pokazują się one jako przerywane połączenia po cyklach cieplnych.
9. Warstwy zewnętrzne: obrazowanie i trawienie
Warstwy zewnętrzne są obrazowane fotorezystem, jak warstwy wewnętrzne. Zwykła metoda to pokrywanie wzoru: rezyst zostawia ścieżki i pady otwarte, te obszary są pokrywane miedzią, a potem cienką warstwą cyny, która działa jako rezyst trawienia. Potem rezyst jest zdzierany, a miedź, która nie jest zakryta cyną, jest trawiona, a potem cyna jest usuwana. (Inna metoda, zakrywanie i trawienie, chroni ścieżki rezystem i trawi resztę.)
10. Maska lutownicza
Panel jest pokrywany maską, która jest naświetlana przez warstwę maski, wywoływana i utwardzana. Zob. Maska lutownicza, warstwa opisowa i obróbki przelotek.
Co może pójść źle: maska na padach od błędnego pasowania, mostki między drobnymi padami utracone, tusz w otworach, które powinny pozostać otwarte.
Etapy 6 do 10.
- Etap 6, wiercenie: wiertło wierci przez panel.
- Etap 7, czyszczenie i cienka warstwa miedzi na całym panelu, wraz ze ściankami otworów.
- Etap 8, pokrywanie: miedź jest budowana w solidny walec i na powierzchnię.
- Etap 9, warstwy zewnętrzne: ścieżki są cynowane jako rezyst trawienia, a pozostała miedź jest trawiona.
- Etap 10, maska lutownicza: na ścieżkach, otwarta przy padach.
11. Wykończenie powierzchni
Odsłonięta miedź otrzymuje wykończenie: wyrównywanie lutem gorącym powietrzem, złoto immersyjne na niklu, błonę organiczną i tak dalej. Zob. Porównanie wykończeń powierzchni.
12. Warstwa opisowa
Warstwa opisowa jest drukowana na masce i utwardzana. Tusz na padach jest usterką.
13. Profilowanie: frezowanie i nacinanie
Panel jest cięty na płytki. Frez porusza się wzdłuż obrysu i zostawia małe języczki, jeśli płytki zostają w panelu. Alternatywnie rowek w kształcie litery V jest cięty do połowy z obu stron (nacięcie V), aby płytki można było odłamać. Szczeliny, wycięcia i metalizacja krawędzi też dzieją się tutaj. Zob. Panelizacja i małe płytki.
Co może pójść źle: frezowanie zbyt blisko miedzi, odsłaniające ją przy krawędzi.
14. Test elektryczny
Każda płytka jest testowana pod kątem ciągłości i izolacji względem listy połączeń zbudowanej z plików. Stosuje się dwie metody: tester z latającą sondą, z ruchomymi sondami, który nie potrzebuje uchwytu i nadaje się do prototypów i małych serii; oraz uchwyt z wieloma stałymi pinami (łoże igieł), który jest szybszy przy większych seriach i kosztuje więcej przy przygotowaniu. Test znajduje przerwy i zwarcia. Nie znajduje błędu projektu: testuje, czy płytka zgadza się z plikami, a nie czy pliki zgadzają się z obwodem.
15. Kontrola końcowa i pakowanie
Płytki są kontrolowane wzrokowo, mierzone pod kątem grubości i rozmiaru oraz sprawdzane względem zamówienia. Niektóre fabryki tną mikroprzekroje z kuponów testowych, aby sprawdzić pokrycie i warstwy. Płytki są wypiekane, jeśli trzeba, pakowane próżniowo ze środkiem osuszającym i pakowane.
Etapy 11 do 15.
- Etap 11, wykończenie powierzchni na odsłoniętej miedzi.
- Etap 12, warstwa opisowa nadrukowana na masce.
- Etap 13, profilowanie: frez porusza się wzdłuż obrysu i zostawia języczki albo między płytkami cięty jest rowek.
- Etap 14, test elektryczny: sondy dotykają padów i sprawdzają przerwy i zwarcia.
- Etap 15, kontrola końcowa i pakowanie.
Co Pan/Pani może z tego wynieść
- Cechy drobne obniżają uzysk przy obrazowaniu i trawieniu, więc kosztują więcej.
- Małe otwory, głębokie otwory i cienkie pierścienie są ryzykiem przy wierceniu i pokrywaniu.
- Warstwy muszą być wyważone i spasowane, inaczej płytka się wygina.
- Płytka, która przechodzi test elektryczny, jest zbudowana tak, jak narysowano. Czy rysunek jest właściwy, to Pana/Pani przegląd.
Jak to wygląda przy zamawianiu tutaj
25 sprawdzeń przy przesyłaniu patrzy na te same rzeczy, na które inżynier produkcji patrzy w etapie 1: brakujące warstwy, otwarty obrys, otwory, które nie trafiają w pady, cechy poniżej tego, co proces wykonuje, oraz zgodność między plikami a tym, co Pan/Pani zamówił(a). Limity są na stronie możliwości produkcyjnych. Inżynier potwierdza każde zamówienie przed rozpoczęciem produkcji. Aby śledzić, co dzieje się z gotową gołą płytką, proszę przeczytać artykuł Jak montuje się płytki.