Weten hoe een onbestukte printplaat (PCB) wordt gemaakt, verklaart de meeste ontwerpregels die u krijgt. Een minimale spoorbreedte, een minimale gatgrootte en een minimale koperring rond een gat zijn niet willekeurig: elk komt uit een stap hieronder. De beschreven volgorde is voor een typische meerlaags print met doorgemetalliseerde gaten; processen verschillen in detail tussen fabrieken.
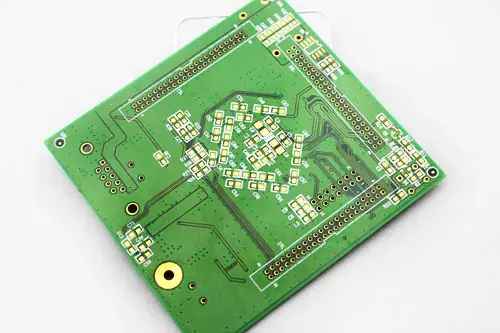
1. Technische voorbereiding
Voordat iets wordt gesneden, lezen de ingenieurs van de fabriek uw bestanden, controleren ze tegen het proces en bereiden productiegegevens voor. Zij passen uw print op een groter productiepaneel, voegen testcoupons en fiducials aan de paneelrand toe en passen kenmerken aan voor het proces: bijvoorbeeld maken zij koper iets breder om te compenseren voor wat het etsen verwijdert. Vragen die u op dit punt krijgt, gaan over de bestanden.
Wat mis kan gaan: een ontbrekende laag, een verkeerde contour of kenmerken die het proces niet kan maken. Fouten die hier worden gevangen, kosten niets.
2. Het laminaat snijden
Met koper bekleed laminaat komt in grote platen. Het wordt in panelen van werkgrootte gesneden. Voor een meerlaags print worden ook de dunne binnenkernen gesneden.
3. Binnenlagen: belichten en etsen (alleen meerlaags)
Het koper op een binnenkern wordt bedekt met een lichtgevoelige film (fotolak). Een patroon van uw laag wordt op de film belicht, ofwel door een filmmasker ofwel door directe belichting met een laser. De onbelichte of de belichte film (afhankelijk van het type film) wordt weggewassen en laat koper onbedekt waar het moet worden verwijderd. Het paneel gaat door een etsbad, dat het blootliggende koper oplost. De resterende film wordt gestript en wat overblijft, is het koperpatroon.
Wat mis kan gaan: zijdelings etsen onder de film maakt sporen smaller dan getekend (onderetsing) en zeer dunne openingen kunnen niet vrij komen. Daarom bestaan de minimale spoorbreedte en afstand.
4. Inspectie van binnenlagen
Een geautomatiseerde optische inspectie (AOI) vergelijkt elke binnenlaag met uw gegevens. Kortsluitingen en onderbrekingen die hier worden gevonden, worden afgekeurd of gerepareerd. Na laminering zijn ze niet meer te zien.
5. Laminering
De kernen worden behandeld zodat hars aan het koper hecht, daarna gestapeld met vellen prepreg (deels uitgehard glasweefsel) ertussen en koperfolie aan de buitenkant. De stapel gaat in een verwarmde pers, die het hars smelt en onder druk uithardt tot een massief paneel.
Wat mis kan gaan: ten opzichte van elkaar verschoven lagen (registratiefout), holten in het hars, of kromming en verdraaiing door een ongebalanceerde opbouw. Daarom is een symmetrische laagopbouw goede praktijk.
Stappen 1 tot 5, als kleine afbeeldingen.
- Stap 1, technische voorbereiding: uw print op een productiepaneel gepast, met fiducials en een testcoupon.
- Stap 2, snijden: het laminaat op werkgrootte gesneden.
- Stap 3, binnenlagen: licht door de film verhardt de lak; etsen verwijdert het niet-bedekte koper.
- Stap 4, inspectie van binnenlagen: een camera vergelijkt elke laag met uw gegevens.
- Stap 5, laminering: kernen en prepreg tot een paneel geperst.
6. Boren
Gaten worden door het paneel geboord met een draaiende hardmetalen boor, met een boorbestand. Zeer kleine gaten worden met kleine boren geboord, die gemakkelijk breken en een paneel per keer of in dunne stapels worden geboord, zodat kleine gaten meer kosten. Sommige zeer kleine gaten worden in plaats daarvan met laser gemaakt.
Wat mis kan gaan: boorafwijking, zodat gaten decentraal zijn en de koperring rond een gat (de restrink) te dun wordt of aan een zijde uitbreekt. Een gat waarvan de diepte vele malen de diameter is (een hoge aspectratio) is in de volgende stap moeilijk te plateren.
7. Gaten reinigen en geleidend maken
De geboorde gatwanden zijn met hars besmeurd en hebben geen koper. Een chemische stap reinigt de smeer eruit. Daarna wordt een dunne koperlaag op het hele paneel, ook in de gaten, afgezet door een chemisch proces zonder stroom (stroomloos koper).
8. Koper plateren
Het paneel wordt gegalvaniseerd om koper op de dunne chemische laag op te bouwen, zodat de gatwanden een robuuste koperhuls dragen. Deze stap maakt het doorgemetalliseerde gat tot een verbinding tussen lagen en verdikt ook het oppervlaktekoper.
Wat mis kan gaan: holten in de huls, of dunne platering in diepe gaten. Deze komen naar voren als intermitterende verbindingen na thermische cycli.
9. Buitenlagen: belichten en etsen
De buitenlagen worden met fotolak belicht zoals de binnenlagen. De gebruikelijke methode is patroonplateren: de lak laat de sporen en pads open, die gebieden worden met koper en daarna met een dunne tinlaag geplateerd, die als etsweerstand werkt. Daarna wordt de lak gestript en het niet door tin bedekte koper weggeëtst, daarna wordt het tin verwijderd. (Een andere methode, tent-and-etch, beschermt de sporen met lak en etst de rest.)
10. Soldeermasker
Het paneel wordt met masker gecoat, dat door uw maskerlaag wordt belicht, ontwikkeld en uitgehard. Zie Soldeermasker, componentenopdruk en via-behandelingen.
Wat mis kan gaan: masker op pads door misregistratie, verloren dammen tussen fijne pads, inkt in gaten die open moeten blijven.
Stappen 6 tot 10.
- Stap 6, boren: een boor boort door het paneel.
- Stap 7, reinigen en een dunne koperlaag over het hele paneel, gatwanden inbegrepen.
- Stap 8, plateren: koper wordt opgebouwd tot een robuuste huls en op het oppervlak.
- Stap 9, buitenlagen: de sporen zijn vertind als etsweerstand en het andere koper wordt weggeëtst.
- Stap 10, soldeermasker: over de sporen, open bij de pads.
11. Oppervlakteafwerking
Het blootliggende koper krijgt zijn afwerking: hete-lucht soldeernivellering, immersiegoud over nikkel, een organische film, enzovoort. Zie Oppervlakteafwerkingen vergeleken.
12. Componentenopdruk
De opdruk wordt over het masker gedrukt en uitgehard. Inkt op pads is een defect.
13. Profilering: frezen en rillen
Het paneel wordt in printen gesneden. Een frees volgt uw contour en laat kleine lipjes als de printen in een paneel blijven. Als alternatief wordt een V-vormige groef halverwege van beide zijden gesneden (V-rillen) zodat printen uit elkaar kunnen worden gebroken. Sleuven, uitsparingen en randmetallisatie gebeuren hier ook. Zie Paneelvorming en kleine printen.
Wat mis kan gaan: te dicht bij koper frezen, waardoor het aan de rand bloot komt.
14. Elektrische test
Elke print wordt getest op continuïteit en isolatie tegen de netlijst die uit uw bestanden is gebouwd. Twee methoden worden gebruikt: een flying-probe-tester, met bewegende sondes, die geen fixture nodig heeft en past bij prototypes en kleine reeksen; en een fixture met veel vaste pennen (een spijkerbed), die sneller is voor grotere reeksen en meer kost om op te zetten. De test vindt onderbrekingen en kortsluitingen. Hij vindt geen ontwerpfout: hij test dat de print bij uw bestanden past, niet dat uw bestanden bij uw schakeling passen.
15. Eindinspectie en verpakking
Printen worden visueel geïnspecteerd, op dikte en grootte gemeten en tegen de bestelling gecontroleerd. Sommige fabrieken snijden microdoorsneden uit testcoupons om de platering en de lagen te controleren. De printen worden indien nodig gebakken, vacuüm verpakt met droogmiddel en verpakt.
Stappen 11 tot 15.
- Stap 11, oppervlakteafwerking op het blootliggende koper.
- Stap 12, opdruk over het masker gedrukt.
- Stap 13, profilering: de frees volgt de contour en laat lipjes, of een groef wordt tussen printen gesneden.
- Stap 14, elektrische test: sondes raken pads en controleren op onderbrekingen en kortsluitingen.
- Stap 15, eindinspectie en verpakking.
Wat u hieruit kunt meenemen
- Fijne kenmerken verlagen de opbrengst bij belichten en etsen, dus ze kosten meer.
- Kleine gaten, diepe gaten en dunne ringen zijn risico's bij boren en plateren.
- Lagen moeten gebalanceerd en geregistreerd zijn, anders kromt de print.
- Een print die de elektrische test doorstaat, is gebouwd zoals getekend. Of de tekening correct is, moet u beoordelen.
Hoe dit eruitziet als u hier bestelt
De 25 controles bij het uploaden kijken naar dezelfde dingen waar de productie-ingenieur in stap 1 naar kijkt: ontbrekende lagen, een open contour, gaten die hun pads missen, kenmerken onder wat het proces maakt en de overeenkomst tussen de bestanden en wat u bestelde. De grenswaarden staan op de pagina met productiemogelijkheden. Een ingenieur bevestigt elke bestelling voordat de productie begint. Lees om te volgen wat er met de afgewerkte onbestukte print gebeurt Hoe printen worden geassembleerd.