L'inspection demande : la carte a-t-elle été fabriquée comme conçue. Le test demande : la carte fait-elle ce qu'elle doit faire. Ce sont deux questions différentes, auxquelles répondent des méthodes différentes, et une carte peut réussir l'une et échouer à l'autre. Cet article décrit chaque méthode, ce qu'elle trouve et ce qu'elle ne peut pas trouver.
Inspection
Inspection de la pâte à souder (SPI)
Après l'impression de la pâte et avant le placement des composants, un scanner 3D mesure le volume, la hauteur et la position de la pâte sur chaque pad. La plupart des défauts de soudage commencent par une mauvaise impression, donc les détecter ici coûte peu : essuyez la carte et imprimez à nouveau. Elle trouve la pâte en excès, en manque et mal placée. Elle ne regarde pas les composants.
Inspection optique automatisée (AOI)
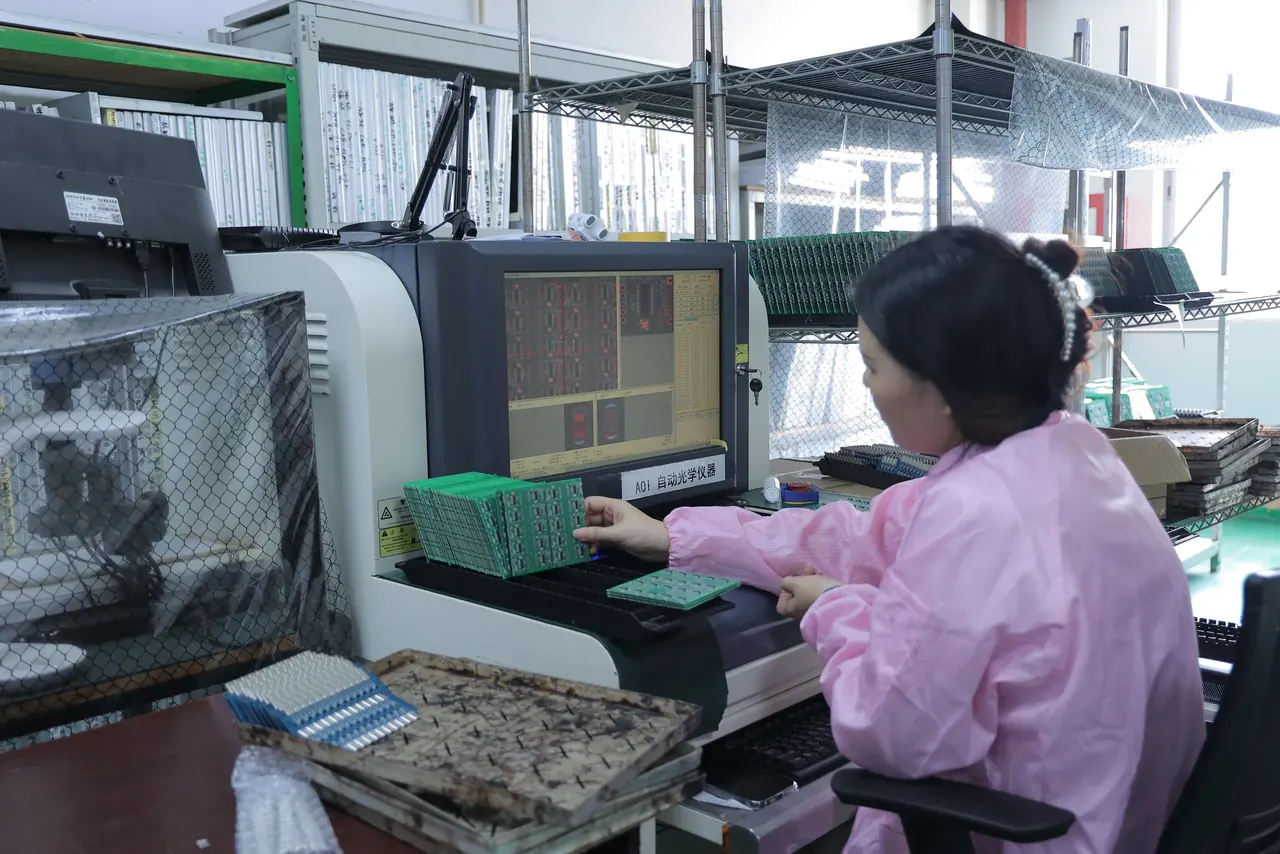
Des caméras photographient la carte et un logiciel compare l'image avec une référence. Après le placement, elle trouve les composants manquants, décalés, tournés ou incorrects. Après la refusion, elle trouve les ponts de soudure, les broches soulevées et de nombreux joints faibles. Elle est rapide et fonctionne sur chaque carte.
Ce qu'elle ne peut pas voir : tout ce qui est caché. Les joints sous un BGA, sous le pad central d'un QFN ou sous un blindage ne sont pas visibles. Elle ne peut pas non plus dire qu'une résistance a une mauvaise valeur si elle ressemble à la bonne, sauf là où le marquage est lu. Les erreurs de programmation et les défauts internes sont hors de sa portée. Dans notre usine, chaque carte passe le SPI et l'AOI.
Inspection par rayons X
Une image par rayons X montre à travers le composant les joints situés dessous. C'est la façon d'inspecter les BGA, les QFN avec pads cachés et d'autres boîtiers avec des connexions cachées : ponts, billes ouvertes, billes manquantes et vides (bulles de gaz dans la soudure). Les vides sont jugés selon des critères tels que ceux de IPC-A-610, que le client peut définir. Les rayons X sont plus lents que l'AOI, donc ils sont utilisés sur les premiers articles, sur des échantillons d'un lot, ou sur chaque carte si la conception est critique. Ils montrent la forme du joint, pas son comportement électrique.
Inspection visuelle et au microscope
Une personne avec une loupe ou un microscope vérifie ce que les systèmes automatiques ne vérifient pas : la polarité des composants non marqués, les dommages, la propreté, la coupe des broches. IPC-A-610 est la norme qui définit l'aspect d'une carte assemblée acceptable, en classes pour des exigences croissantes, et de nombreux contrats la citent.
Inspection du premier article
La première carte d'une série est fabriquée et vérifiée par rapport au BOM et aux dessins avant que les autres soient fabriquées : polarité, positions, joints et réglages. C'est une assurance peu coûteuse contre une erreur systématique, comme un mauvais composant dans un chargeur.
Test
Test à sondes mobiles
Des sondes mobiles touchent les points de test et les pads d'une carte terminée, une paire à la fois, et mesurent la résistance, la capacité ou le comportement de diode, et vérifient les courts-circuits et les circuits ouverts. Aucun montage n'est nécessaire, donc il convient aux prototypes et aux petites séries. Il est lent et ne teste que ce que les sondes peuvent atteindre. La même méthode est utilisée sur les cartes nues pour la continuité.
Test en circuit (ICT)
Un montage avec de nombreuses broches à ressort (un lit de clous) appuie sur les points de test de la carte, et un testeur mesure chaque composant en place : si chaque composant est présent, a la bonne valeur et est soudé. Il est rapide et trouve les défauts de fabrication avec précision, donc il convient aux séries plus importantes. Le montage coûte de l'argent et du temps à fabriquer, et la carte demande des points de test accessibles : un pad ou un via pour chaque net que vous souhaitez mesurer.
Le dessin montre les deux façons de sonder une carte, avec des sondes mobiles et avec un montage de broches. Il est dessiné sur une carte nue. Sur une carte assemblée, elles fonctionnent de la même façon.
- Une pointe de sonde touchant un pad.
- Le bras de sonde se déplace de point en point.
- Les broches à ressort d'un montage touchent tous les points de test à la fois.
- La plaque du montage tient les broches.
Boundary scan
Les composants qui supportent la norme de boundary scan JTAG (IEEE 1149.1) peuvent tester les connexions entre eux par quelques broches, sans sondage. Elle trouve les circuits ouverts et les courts-circuits sous les BGA là où aucune sonde n'atteint. Elle demande ces composants dans la conception.
Test fonctionnel (FCT)
La carte est alimentée et utilisée comme elle le sera : les entrées sont pilotées, les sorties sont mesurées, le firmware est exécuté, les interfaces sont exercées, les charges sont appliquées. Cela teste l'ensemble du circuit, y compris ce qu'aucun test au niveau composant ne peut trouver : une mauvaise valeur dans un réseau de contre-réaction qui reste dans le marquage du composant, un défaut de firmware, un circuit analogique hors tolérance.
Un test fonctionnel est votre test. L'usine ne sait pas ce que la carte doit faire. Pour en faire réaliser un, vous fournissez :
- une procédure : quoi connecter, quoi appliquer, quoi lire, ce qui constitue une réussite,
- le firmware ou le firmware de test,
- un montage ou les détails pour en fabriquer un (ou un moyen de connecter des câbles),
- et les limites de réussite et d'échec.
L'usine peut alors fabriquer le montage et exécuter le test sur chaque carte. L'ICT, le test fonctionnel et la programmation font partie de nos services.
Vieillissement
Les cartes sont alimentées, souvent au chaud, pendant des heures ou des jours, pour faire apparaître les défaillances précoces à l'usine et non chez votre client. Il trouve les composants avec des défauts latents et les joints fragiles qui cèdent sous contrainte. Il demande du temps et de l'équipement, et il est en général appliqué à un échantillon ou à des cartes pour des usages exigeants. Nous réalisons le vieillissement sur des échantillons, à température ambiante et à haute température.
Ce que chacun trouve
| Méthode | Trouve | Manque |
|---|---|---|
| SPI | Volume et position de pâte incorrects | Tout ce qui suit l'impression |
| AOI | Composants manquants, décalés, tournés ; défauts de soudure visibles | Joints cachés, mauvaises valeurs, défauts de circuit |
| Rayons X | Défauts de joints cachés, vides | Comportement électrique |
| Sondes mobiles | Circuits ouverts, courts-circuits, mauvaises valeurs aux points accessibles | Nets cachés, fonction du circuit |
| ICT | Défauts de fabrication au niveau du composant | Si l'ensemble du circuit fonctionne |
| Test fonctionnel | Si la carte fait son travail dans les conditions testées | Défauts dans des conditions non testées |
| Vieillissement | Défaillances en début de vie | Défauts qui apparaissent plus tard |
Trois de ces méthodes côte à côte montrent pourquoi chacune voit ce qu'elle voit.
- Optique : la caméra voit la surface. Les joints sous le composant sont cachés.
- Rayons X : le faisceau traverse le composant, donc les joints cachés et les vides apparaissent.
- Sondes : des aiguilles touchent les points de test et mesurent aux endroits qu'elles atteignent.
Comment choisir
- Prototype : l'AOI plus votre propre test au banc sur la première carte suffit souvent. Vous cherchez des erreurs de conception, qu'aucun test d'usine ne trouve.
- Petite série : ajoutez un test fonctionnel avec un montage simple, et des rayons X pour les BGA.
- Volume : utilisez SPI, AOI, ICT ou test fonctionnel, et des rayons X par échantillonnage.
- Produits critiques ou difficiles à réparer : ajoutez le vieillissement, une classe d'inspection plus stricte et des enregistrements pour chaque carte.
Indiquez la classe d'acceptation dont vous avez besoin (par exemple IPC-A-610 classe 2 ou 3) dans la commande.
Comment cela se présente lorsque vous commandez ici
Notre usine réalise le SPI et l'AOI sur chaque carte, une inspection du premier article, et propose l'ICT, le test fonctionnel, la programmation et le vieillissement. Les options de test et d'inspection en vigueur sont sur la page des capacités. Les 25 vérifications au téléversement sont une autre chose : elles vérifient les fichiers, avant votre paiement, et non la carte assemblée. La vérification peut montrer que vos fichiers sont complets, cohérents et fabricables. Elle ne peut pas montrer que votre circuit fonctionne. Seul un test avec votre procédure peut le montrer, et c'est à vous de le spécifier. Un ingénieur confirme chaque commande. Voir aussi Comment les cartes sont assemblées.