檢驗問的是:板子是否按設計製成?測試問的是:板子是否能完成應有的功能?這是兩個不同的問題,要用不同的方法回答,一塊板子可能通過其中一項,卻未通過另一項。本文逐項說明每種方法、它能查出什麼,以及它查不出什麼。
檢驗
焊膏檢驗 (SPI)
焊膏印刷完成後、零件放置前,3D 掃描儀量測每個焊墊上焊膏的體積、高度和位置。大多數焊接不良都源於印刷不良,因此在此處發現的處理成本低:把板子擦乾淨重新印刷即可。它能發現焊膏過多、過少和位置偏移。它不檢查零件。
自動光學檢驗 (AOI)
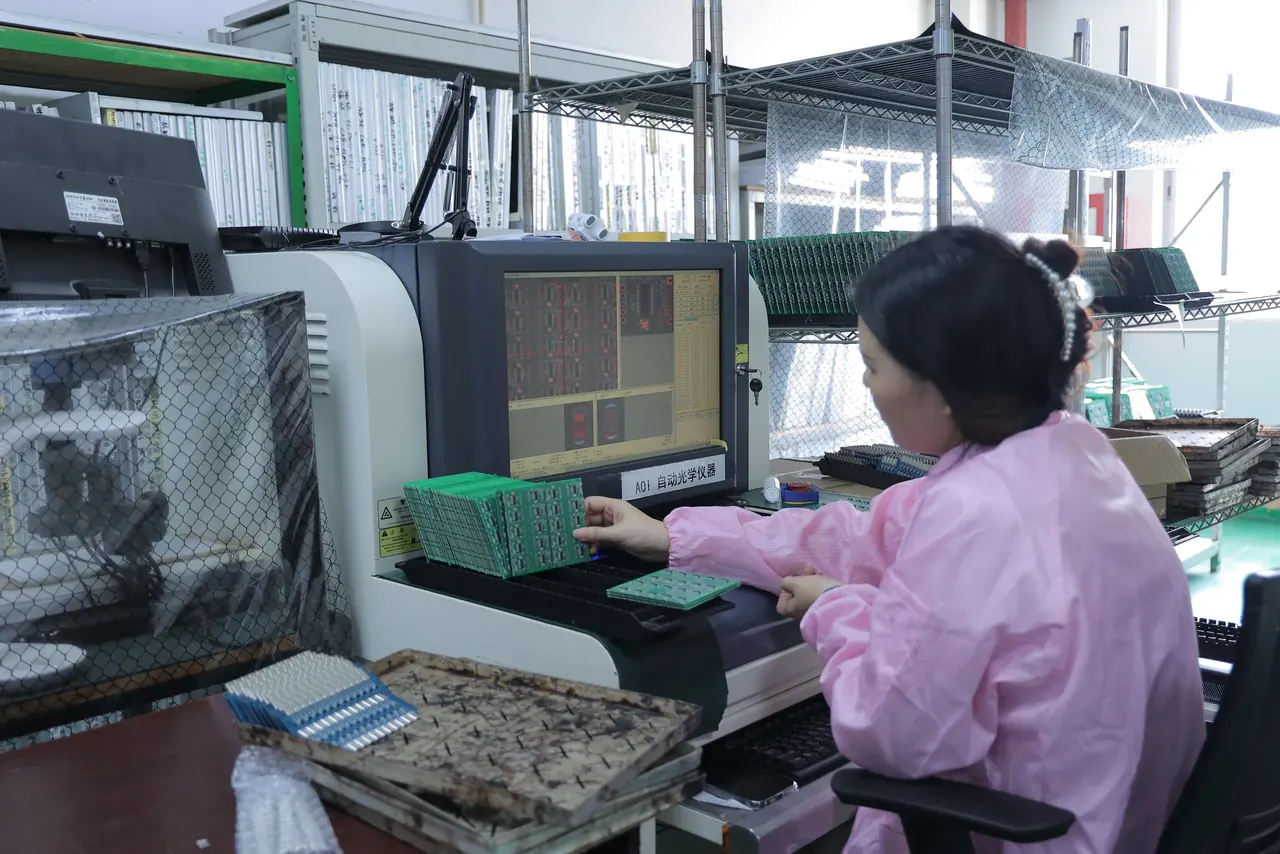
相機拍攝板面,軟體將影像與參考影像比對。貼片後,它能發現漏件、偏移、旋轉和錯件;回流焊後,它能發現焊橋、引腳翹起和許多弱焊點。它速度快,可用於每一塊板。
它看不到任何被遮擋的部分。BGA 下方、QFN 中央焊墊下方或屏蔽罩下方的焊點都看不到。如果一顆電阻外觀與正確的相同,它也無法判斷阻值是否錯誤,除非能讀到本體標記。程式問題和內部故障也不在其範圍內。本廠的每一塊板都經過 SPI 和 AOI。
X 光檢驗
X 光影像能透過零件看到其下方的焊點。這是檢查 BGA、帶隱藏焊墊的 QFN 以及其他帶隱藏連接的封裝的方法,可發現焊橋、焊球開路、缺球和空洞(焊料中的氣泡)。空洞按 IPC-A-610 等標準中的判據判定,客戶也可以指定判據。X 光速度比 AOI 慢,因此用於首件、批次抽樣,或在設計要求嚴格時用於每一塊板。它顯示的是焊點的形態,不是電氣特性。
目視與顯微鏡檢驗
人工用放大鏡或顯微鏡檢查自動系統不檢查的項目:無標記零件的極性、損傷、清潔度和引腳修整。IPC-A-610 規定了組裝板可接受的外觀要求,並按要求從低到高劃分等級,許多合約都會引用該標準。
首件檢驗
一批生產的第一塊板製成後、在生產其餘板之前,對照 BOM 和圖面檢查:極性、位置、焊點和設定。這樣可以用較低成本防止系統性錯誤,例如送料器中裝錯零件。
測試
飛針測試
移動探針逐對接觸成品板上的測試點和焊墊,量測電阻、電容或二極體特性,並檢查短路和開路。它不需要治具,因此適合樣品和小批量。它速度較慢,只能測試探針能接觸到的位置。同一種方法也用於空板的導通測試。
在線測試 (ICT)
帶有很多彈簧針(針床)的治具壓在板子的測試點上,測試儀逐個量測板上的零件:零件是否存在、數值是否正確、是否焊好。它速度快,能精確定位製造問題,因此適合批量較大的生產。治具製作需要費用和時間,板子上也需要有可接觸的測試點:每個要量測的網路都要有焊墊或導通孔。
下圖展示了測試板子的兩種方式,一種用移動探針,另一種用帶針的治具。圖中畫的是空板,在組裝板上工作原理相同。
- 探針針尖 接觸焊墊。
- 探針臂 逐點移動。
- 治具的彈簧針 同時接觸全部測試點。
- 治具板 固定這些針。
邊界掃描
支援 JTAG 邊界掃描標準 (IEEE 1149.1) 的零件可以透過少數幾個引腳測試彼此之間的連接,不需要探針接觸。它能發現 BGA 下方探針接觸不到的位置的開路和短路。設計中需要有這類零件才能使用。
功能測試 (FCT)
給板子供電並按實際使用方式運行:給輸入端施加訊號、量測輸出、運行韌體、測試介面並施加負載。這是對整個電路的測試,能發現零件級測試發現不了的問題:回授網路中數值錯誤但仍在零件標記範圍內的取值、韌體故障,以及超出容差的類比電路。
功能測試是您的測試。工廠不知道這塊板應該實現什麼功能。要安排這項測試,您需要提供:
- 測試流程:連接什麼、施加什麼、讀取什麼、什麼結果算通過,
- 韌體或測試韌體,
- 治具或製作治具所需的資訊(或連接線纜的方式),
- 以及通過和失敗的限值。
之後工廠就可以製作治具,並對每一塊板運行測試。ICT、功能測試和程式燒錄都在本廠的服務範圍內。
燒機
將板子通電數小時至數天,通電時常保持較高溫度,讓早期失效在工廠內暴露出來,而不是在您的客戶處出現。它能發現有潛在缺陷的零件和在應力下會失效的臨界焊點。它需要時間和設備,通常用於抽樣,或用於要求較高的用途的板。本廠對樣品進行燒機,包括室溫和高溫條件下。
每種方法能查出什麼
| 方法 | 能發現 | 會遺漏 |
|---|---|---|
| SPI | 焊膏體積和位置錯誤 | 印刷之後的所有問題 |
| AOI | 漏件、偏移、旋轉的零件;可見的焊接問題 | 隱藏焊點、數值錯誤、電路故障 |
| X 光 | 隱藏焊點問題、空洞 | 電氣特性 |
| 飛針 | 可接觸位置的開路、短路和數值錯誤 | 隱藏網路、電路功能 |
| ICT | 零件級的製造問題 | 整個電路是否能工作 |
| 功能測試 | 在所測條件下板子是否能完成其工作 | 未測試條件下的故障 |
| 燒機 | 早期失效 | 後期才出現的問題 |
將其中三種方法並列來看,就能明白每種方法為什麼能看到它所看到的內容。
- 光學: 相機看到表面。零件下方的焊點被遮擋。
- X 光: 光束穿過零件,因此隱藏焊點和空洞能顯示出來。
- 探針: 針接觸測試點,並在其能到達的位置進行量測。
如何選擇
- 樣品: AOI 加上您在第一塊板上做的桌上測試通常就夠了。您要找的是設計問題,工廠的任何測試都發現不了設計問題。
- 小批量: 增加帶簡單治具的功能測試,並對 BGA 做 X 光檢驗。
- 量產: 使用 SPI、AOI、ICT 或功能測試,並抽樣做 X 光檢驗。
- 關鍵產品或不易維修的產品: 增加燒機、採用更嚴格的檢驗等級,並為每塊板保留記錄。
在訂單中註明您需要的驗收等級,例如 IPC-A-610 2 級或 3 級。
在此下單時這些項目如何呈現
本廠對每一塊板進行 SPI 和 AOI,進行首件檢驗,並提供 ICT、功能測試、程式燒錄和燒機。目前提供的測試和檢驗選項見製程能力頁面。上傳時的 25 項檢查是另一回事:它在您付款前檢查檔案,而不是檢查組裝好的板。這項檢查可以顯示您的檔案是否完整、一致且可生產。它無法顯示您的電路是否能工作;只有按您的流程進行的測試才能顯示這一點,而流程需要由您來規定。每份訂單都由工程師確認。另見板子如何組裝。