Kontrola pyta: czy płytka została zbudowana tak, jak zaprojektowano? Test pyta: czy płytka robi to, co powinna? Są to różne pytania, na które odpowiadają różne metody, a płytka może zaliczyć jedną i nie zaliczyć drugiej. Artykuł opisuje każdą metodę, co znajduje i czego nie może.
Kontrola
Kontrola pasty lutowniczej (SPI)
Po nadrukowaniu pasty i przed umieszczeniem elementów skaner 3D mierzy objętość, wysokość i pozycję pasty na każdym padzie. Większość usterek lutowania zaczyna się od złego wydruku, więc wyłapanie jej tutaj jest tanie: wytrzeć płytkę i drukować ponownie. Znajduje za dużo, za mało i źle umieszczoną pastę. Nie patrzy na elementy.
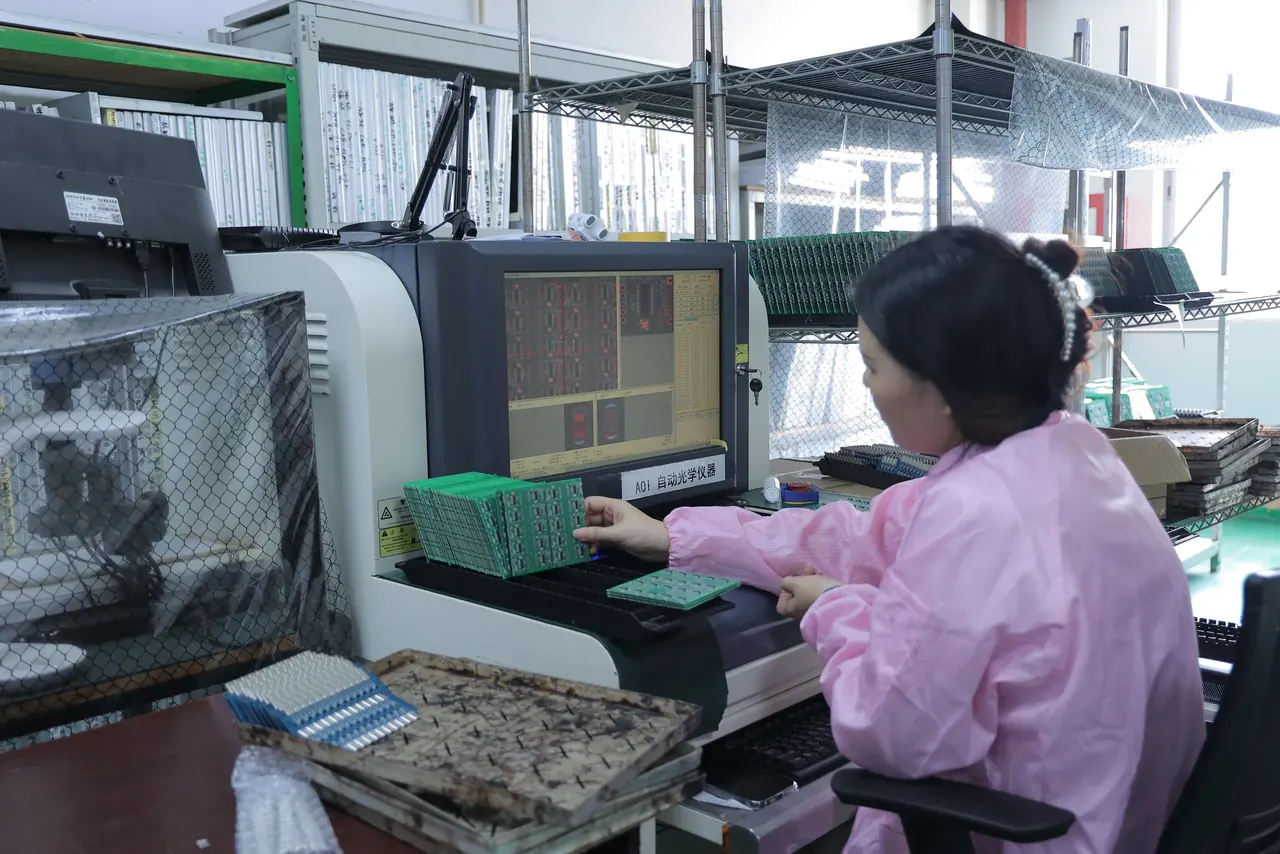
Automatyczna kontrola optyczna (AOI)
Kamery fotografują płytkę, a oprogramowanie porównuje obraz z odniesieniem. Po umieszczeniu znajduje brakujące, przesunięte, obrócone albo złe elementy; po rozpływie znajduje mostki lutownicze, uniesione wyprowadzenia i wiele słabych połączeń. Jest szybka i działa na każdej płytce.
Czego nie widzi: niczego ukrytego. Połączenia pod BGA, pod centralnym padem QFN albo pod ekranem nie są widoczne. Nie może też powiedzieć, że rezystor ma złą wartość, jeśli wygląda jak właściwy, poza miejscami, w których oznaczenie jest czytane. Błędy programowania i usterki wewnętrzne są poza nią. W naszej fabryce każda płytka przechodzi SPI i AOI.
Kontrola rentgenowska
Obraz rentgenowski pokazuje przez element połączenia pod nim. Jest sposobem kontroli BGA, QFN z ukrytymi padami i innych obudów z ukrytymi połączeniami: mostki, otwarte kulki, brakujące kulki i pustki (pęcherzyki gazu w lucie). Pustkowanie ocenia się względem kryteriów, takich jak te w normie IPC-A-610, które klient może ustalić. Rentgen jest wolniejszy niż AOI, więc stosuje się go na pierwszych egzemplarzach, na próbkach z partii albo na każdej płytce, jeśli projekt jest krytyczny. Pokazuje kształt połączenia, a nie jego zachowanie elektryczne.
Kontrola wzrokowa i mikroskopowa
Osoba ze szkłem powiększającym albo mikroskopem sprawdza rzeczy, których nie sprawdzają systemy automatyczne: biegunowość nieoznaczonych elementów, uszkodzenia, czystość, przycinanie wyprowadzeń. Norma IPC-A-610 jest standardem, który określa, jak wygląda dopuszczalna zmontowana płytka, w klasach o rosnących wymaganiach, i wiele umów ją wymienia.
Kontrola pierwszego egzemplarza
Pierwsza płytka z serii jest budowana i sprawdzana względem listy BOM i rysunków, zanim powstaną pozostałe: biegunowość, pozycje, połączenia i ustawienia. Jest tanim ubezpieczeniem przed błędem systematycznym, na przykład złym elementem w podajniku.
Test
Test sondą latającą
Ruchome sondy dotykają punktów testowych i padów na gotowej płytce, jedna para naraz, i mierzą rezystancję, pojemność albo zachowanie diody oraz sprawdzają zwarcia i przerwy. Uchwyt nie jest potrzebny, więc nadaje się do prototypów i małych serii. Jest wolny i testuje tylko to, czego sondy mogą dosięgnąć. Tę samą metodę stosuje się na gołych płytkach dla ciągłości.
Test wewnątrzobwodowy (ICT)
Uchwyt z wieloma pinami sprężynowymi (łoże igieł) dociska punkty testowe na płytce, a tester mierzy każdy element na miejscu: czy każdy element jest obecny, ma właściwą wartość i jest polutowany. Jest szybki i znajduje usterki produkcyjne dokładnie, więc nadaje się do większych serii. Uchwyt kosztuje pieniądze i czas, a płytka potrzebuje dostępnych punktów testowych: padu albo przelotki dla każdej sieci, którą Pan/Pani chce mierzyć.
Rysunek pokazuje dwa sposoby sondowania płytki, ruchomymi sondami oraz uchwytem pinów. Jest narysowany na gołej płytce; na płytce zmontowanej działają tak samo.
- Końcówka sondy dotykająca padu.
- Ramię sondy porusza się od punktu do punktu.
- Piny sprężynowe uchwytu dotykają wszystkich punktów testowych naraz.
- Płyta uchwytu trzyma piny.
Skanowanie graniczne
Elementy, które obsługują normę skanowania granicznego JTAG (IEEE 1149.1), mogą testować połączenia między sobą przez kilka pinów, bez sondowania. Znajduje przerwy i zwarcia pod BGA tam, gdzie sonda nie sięga. Potrzebuje tych elementów w projekcie.
Test funkcjonalny (FCT)
Płytka jest zasilana i obsługiwana tak, jak będzie używana: wejścia są sterowane, wyjścia mierzone, oprogramowanie układowe uruchamiane, interfejsy ćwiczone, obciążenia przykładane. Testuje to cały obwód, wraz z rzeczami, których żaden test na poziomie elementu nie może znaleźć: złą wartość w sieci sprzężenia zwrotnego, która mieści się w oznaczeniu elementu, usterkę oprogramowania układowego, obwód analogowy poza tolerancją.
Test funkcjonalny jest Pana/Pani testem. Fabryka nie wie, co płytka powinna robić. Aby go wykonać, Pan/Pani dostarcza:
- procedurę: co podłączyć, co przyłożyć, co odczytać, co jest zaliczeniem,
- oprogramowanie układowe albo oprogramowanie testowe,
- uchwyt albo szczegóły do jego zbudowania (albo sposób podłączenia kabli),
- oraz limity zaliczenia i niezaliczenia.
Fabryka może potem zbudować uchwyt i uruchamiać test na każdej płytce. ICT, test funkcjonalny i programowanie są wśród naszych usług.
Wygrzewanie
Płytki są zasilane, często w cieple, przez godziny albo dni, aby wczesne awarie pokazały się w fabryce, a nie u klienta. Znajduje elementy z wadami ukrytymi i połączenia graniczne, które zawodzą pod obciążeniem. Zajmuje czas i sprzęt i zwykle stosuje się je na próbce albo na płytkach do zastosowań wymagających. Wygrzewanie wykonujemy na próbkach, w temperaturze pokojowej i w wysokiej temperaturze.
Co każde znajduje
| Metoda | Znajduje | Pomija |
|---|---|---|
| SPI | Złą objętość i pozycję pasty | Wszystko po druku |
| AOI | Brakujące, przesunięte, obrócone elementy; widoczne usterki lutu | Połączenia ukryte, złe wartości, usterki obwodu |
| Rentgen | Usterki połączeń ukrytych, pustki | Zachowanie elektryczne |
| Sonda latająca | Przerwy, zwarcia, złe wartości w punktach osiągalnych | Sieci ukryte, funkcję obwodu |
| ICT | Usterki produkcji na poziomie elementu | Czy cały obwód działa |
| Test funkcjonalny | Czy płytka spełnia swoje zadanie w testowanych warunkach | Usterki w warunkach nietestowanych |
| Wygrzewanie | Awarie wczesnego życia | Usterki, które pojawiają się później |
Trzy z tych metod obok siebie pokazują, dlaczego każda widzi to, co widzi.
- Optyczna: kamera widzi powierzchnię. Połączenia pod elementem są ukryte.
- Rentgenowska: wiązka przechodzi przez element, więc połączenia ukryte i pustki pokazują się.
- Sondy: igły dotykają punktów testowych i mierzą w miejscach, których sięgają.
Jak wybierać
- Prototyp: AOI plus własny test na stole przy pierwszej płytce często wystarczy. Pan/Pani znajduje błędy projektu, których żaden test fabryki nie znajduje.
- Mała seria: proszę dodać test funkcjonalny z prostym uchwytem oraz rentgen przy BGA.
- Ilość: proszę używać SPI, AOI, ICT albo testu funkcjonalnego oraz rentgena na próbkach.
- Produkty krytyczne albo trudne do naprawienia: proszę dodać wygrzewanie, ostrzejszą klasę kontroli i zapisy dla każdej płytki.
Proszę powiedzieć w zamówieniu klasę akceptacji, której Pan/Pani potrzebuje (na przykład IPC-A-610 klasa 2 albo 3).
Jak to wygląda przy zamawianiu tutaj
Nasza fabryka wykonuje SPI i AOI na każdej płytce, kontrolę pierwszego egzemplarza oraz oferuje ICT, test funkcjonalny, programowanie i wygrzewanie. Testy i opcje kontroli, które obowiązują, są na stronie możliwości produkcyjnych. 25 sprawdzeń przy przesyłaniu to inna rzecz: sprawdzają pliki, przed płatnością, a nie zmontowaną płytkę. Weryfikacja może pokazać, że pliki są kompletne, spójne i możliwe do wykonania. Nie może pokazać, że obwód działa; tylko test z Pana/Pani procedurą może to pokazać i to Pan/Pani go określa. Inżynier potwierdza każde zamówienie. Zob. też artykuł Jak montuje się płytki.