Inspectie vraagt: is de print gebouwd zoals ontworpen? Test vraagt: doet de print wat hij moet? Het zijn verschillende vragen, beantwoord door verschillende methoden, en een print kan de ene doorstaan en de andere niet. Dit artikel beschrijft elke methode, wat zij vindt en wat zij niet kan.
Inspectie
Soldeerpasta-inspectie (SPI)
Nadat de pasta is gedrukt en voordat componenten worden geplaatst, meet een 3D-scanner het volume, de hoogte en de positie van de pasta op elke pad. De meeste soldeerfouten beginnen met een slechte druk, dus ze hier vangen is goedkoop: veeg de print schoon en druk opnieuw. Hij vindt te veel, te weinig en verkeerd geplaatste pasta. Hij kijkt niet naar componenten.
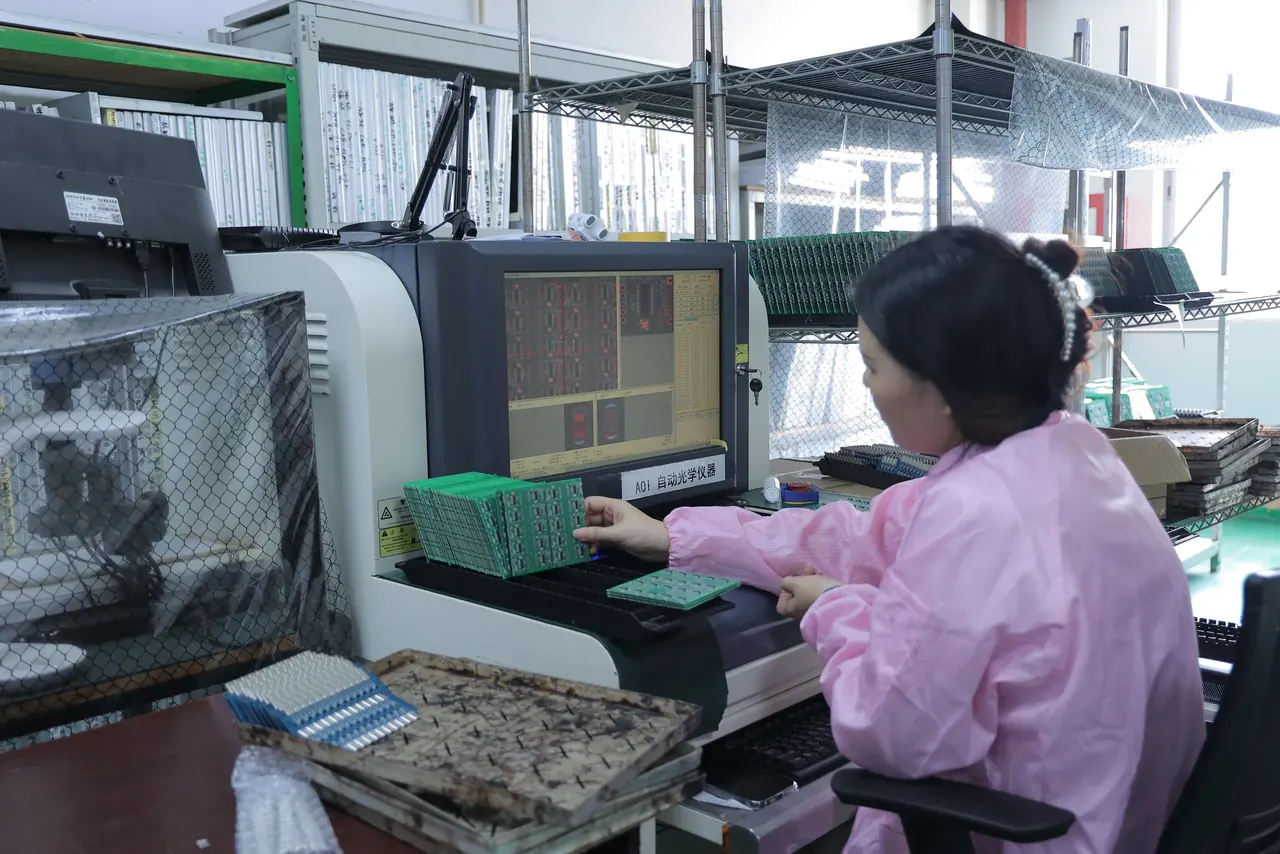
Geautomatiseerde optische inspectie (AOI)
Camera's fotograferen de print en software vergelijkt de afbeelding met een referentie. Na plaatsing vindt hij ontbrekende, verschoven, gedraaide of verkeerde componenten; na reflow vindt hij soldeerbruggen, opgetilde aansluitingen en veel zwakke verbindingen. Hij is snel en werkt op elke print.
Wat hij niet kan zien: alles wat verborgen is. Verbindingen onder een BGA, onder de centrale pad van een QFN of onder een afscherming zijn niet zichtbaar. Hij kan ook niet zien dat een weerstand de verkeerde waarde heeft als hij er als de juiste uitziet, behalve waar de markering wordt gelezen. Programmeerfouten en interne defecten vallen erbuiten. In onze fabriek doorloopt elke print SPI en AOI.
Röntgeninspectie
Een röntgenafbeelding toont door het component heen naar de verbindingen eronder. Het is de manier om BGA's, QFN's met verborgen pads en andere behuizingen met verborgen verbindingen te inspecteren: bruggen, open ballen, ontbrekende ballen en holten (gasbellen in het soldeer). Holtevorming wordt beoordeeld tegen criteria zoals die in IPC-A-610, die de klant kan instellen. Röntgen is langzamer dan AOI, dus het wordt gebruikt op eerste artikelen, op steekproeven uit een batch, of op elke print als het ontwerp kritisch is. Het toont de vorm van de verbinding, niet het elektrische gedrag.
Visuele inspectie en microscoop
Een persoon met een loep of microscoop controleert dingen die automatische systemen niet doen: polariteit van ongemarkeerde componenten, schade, reinheid, bijsnijden van aansluitingen. IPC-A-610 is de norm die definieert hoe een aanvaardbare geassembleerde print eruitziet, in klassen voor toenemende eisen, en veel contracten noemen deze.
Eerste-artikelinspectie
De eerste print van een reeks wordt gebouwd en tegen de stuklijst (BOM) en de tekeningen gecontroleerd voordat de rest wordt gemaakt: polariteit, posities, verbindingen en instellingen. Het is goedkope verzekering tegen een systematische fout, zoals een verkeerd component in een feeder.
Test
Flying-probe-test
Bewegende sondes raken testpunten en pads op een afgewerkte print, een paar tegelijk, en meten weerstand, capaciteit of diodegedrag en controleren op kortsluitingen en onderbrekingen. Er is geen fixture nodig, dus hij past bij prototypes en kleine reeksen. Hij is langzaam en test alleen wat de sondes kunnen bereiken. Dezelfde methode wordt op onbestukte printen gebruikt voor continuïteit.
In-circuit-test (ICT)
Een fixture met veel veerbelaste pennen (een spijkerbed) drukt tegen testpunten op de print en een tester meet elk component op zijn plaats: of elk component aanwezig is, de juiste waarde heeft en gesoldeerd is. Hij is snel en vindt productiefouten precies, dus hij past bij grotere reeksen. De fixture kost geld en tijd om te bouwen en de print heeft toegankelijke testpunten nodig: een pad of via voor elk net dat u wilt meten.
De tekening toont de twee manieren waarop een print wordt gesondeerd, met bewegende sondes en met een fixture van pennen. Deze is op een onbestukte print getekend; op een geassembleerde print werken ze hetzelfde.
- Een sondetip die een pad raakt.
- De sondearm beweegt van punt naar punt.
- De veerpennen van een fixture raken alle testpunten tegelijk.
- De fixtureplaat houdt de pennen vast.
Boundary scan
Componenten die de JTAG boundary-scan-norm (IEEE 1149.1) ondersteunen, kunnen de verbindingen ertussen via enkele pinnen testen, zonder sondering. Hij vindt onderbrekingen en kortsluitingen onder BGA's waar geen sonde komt. Hij heeft die componenten in het ontwerp nodig.
Functionele test (FCT)
De print wordt gevoed en bediend zoals hij zal worden gebruikt: ingangen worden aangestuurd, uitgangen gemeten, firmware wordt uitgevoerd, interfaces worden geoefend, belastingen worden aangelegd. Dit test de hele schakeling, inclusief dingen die geen componenttest kan vinden: een verkeerde waarde in een terugkoppelnetwerk die binnen de markering van het component ligt, een firmwarefout, een analoge schakeling buiten tolerantie.
Een functionele test is uw test. De fabriek weet niet wat de print moet doen. Om er een te laten doen, levert u:
- een procedure: wat aan te sluiten, wat aan te leggen, wat te lezen, wat geslaagd is,
- de firmware of testfirmware,
- een fixture of de details om er een te bouwen (of een manier om kabels aan te sluiten),
- en de grenzen voor slagen en falen.
De fabriek kan daarna de fixture bouwen en de test op elke print uitvoeren. ICT, functionele test en programmeren behoren tot onze diensten.
Burn-in
Printen worden gevoed, vaak warm, uren of dagen, om vroege uitvallen in de fabriek en niet bij uw klant te laten optreden. Hij vindt componenten met latente defecten en marginale verbindingen die onder belasting falen. Hij kost tijd en apparatuur en wordt meestal toegepast op een steekproef of op printen voor veeleisende toepassingen. Wij voeren burn-in uit op steekproeven, bij kamertemperatuur en bij hoge temperatuur.
Wat elk vindt
| Methode | Vindt | Mist |
|---|---|---|
| SPI | Verkeerd pastavolume en -positie | Alles na het drukken |
| AOI | Ontbrekende, verschoven, gedraaide componenten; zichtbare soldeerfouten | Verborgen verbindingen, verkeerde waarden, schakelfouten |
| Röntgen | Verborgen verbindingsfouten, holten | Elektrisch gedrag |
| Flying probe | Onderbrekingen, kortsluitingen, verkeerde waarden op bereikbare punten | Verborgen netten, schakelfunctie |
| ICT | Productiefouten op componentniveau | Of de hele schakeling werkt |
| Functionele test | Of de print zijn werk doet onder de geteste omstandigheden | Fouten onder niet-geteste omstandigheden |
| Burn-in | Vroege uitvallen | Fouten die later optreden |
Drie van deze methoden naast elkaar laten zien waarom elk ziet wat het ziet.
- Optisch: de camera ziet het oppervlak. De verbindingen onder het component zijn verborgen.
- Röntgen: de straal gaat door het component, dus verborgen verbindingen en holten zijn zichtbaar.
- Sondes: naalden raken testpunten en meten op de plaatsen die ze bereiken.
Hoe u kiest
- Prototype: AOI plus uw eigen banktest op de eerste print is vaak genoeg. U vindt ontwerpfouten, die geen fabriekstest vindt.
- Kleine serie: voeg een functionele test met een eenvoudige fixture en röntgen voor BGA's toe.
- Volume: gebruik SPI, AOI, ICT of functionele test en steekproefsgewijs röntgen.
- Kritische of moeilijk te repareren producten: voeg burn-in, strengere inspectieklasse en records voor elke print toe.
Vermeld de acceptatieklasse die u nodig heeft (bijvoorbeeld IPC-A-610 klasse 2 of 3) in de bestelling.
Hoe dit eruitziet als u hier bestelt
Onze fabriek voert SPI en AOI uit op elke print, een eerste-artikelinspectie en biedt ICT, functionele test, programmeren en burn-in aan. De geldende test- en inspectieopties staan op de pagina met productiemogelijkheden. De 25 controles bij het uploaden zijn iets anders: zij controleren de bestanden, voordat u betaalt, en niet de geassembleerde print. De controle kan laten zien dat uw bestanden volledig, consistent en bouwbaar zijn. Zij kan niet laten zien dat uw schakeling werkt; alleen een test met uw procedure kan dat laten zien en deze opgeven is uw taak. Een ingenieur bevestigt elke bestelling. Zie ook Hoe printen worden geassembleerd.