L'ispezione chiede: la scheda è stata costruita come progettata? Il collaudo chiede: la scheda fa ciò che deve fare? Sono domande diverse, a cui rispondono metodi diversi, e una scheda può superare l'una e non l'altro. Questo articolo descrive ogni metodo, che cosa rileva e che cosa non può rilevare.
Ispezione
Ispezione della pasta saldante (SPI)
Dopo che la pasta è stata stampata e prima che i componenti siano posizionati, uno scanner 3D misura il volume, l'altezza e la posizione della pasta su ogni pad. La maggior parte dei difetti di saldatura inizia con una stampa difettosa, quindi individuarla qui costa poco: si pulisce la scheda e si stampa di nuovo. Rileva pasta in eccesso, pasta insufficiente e pasta fuori posizione. Non esamina i componenti.
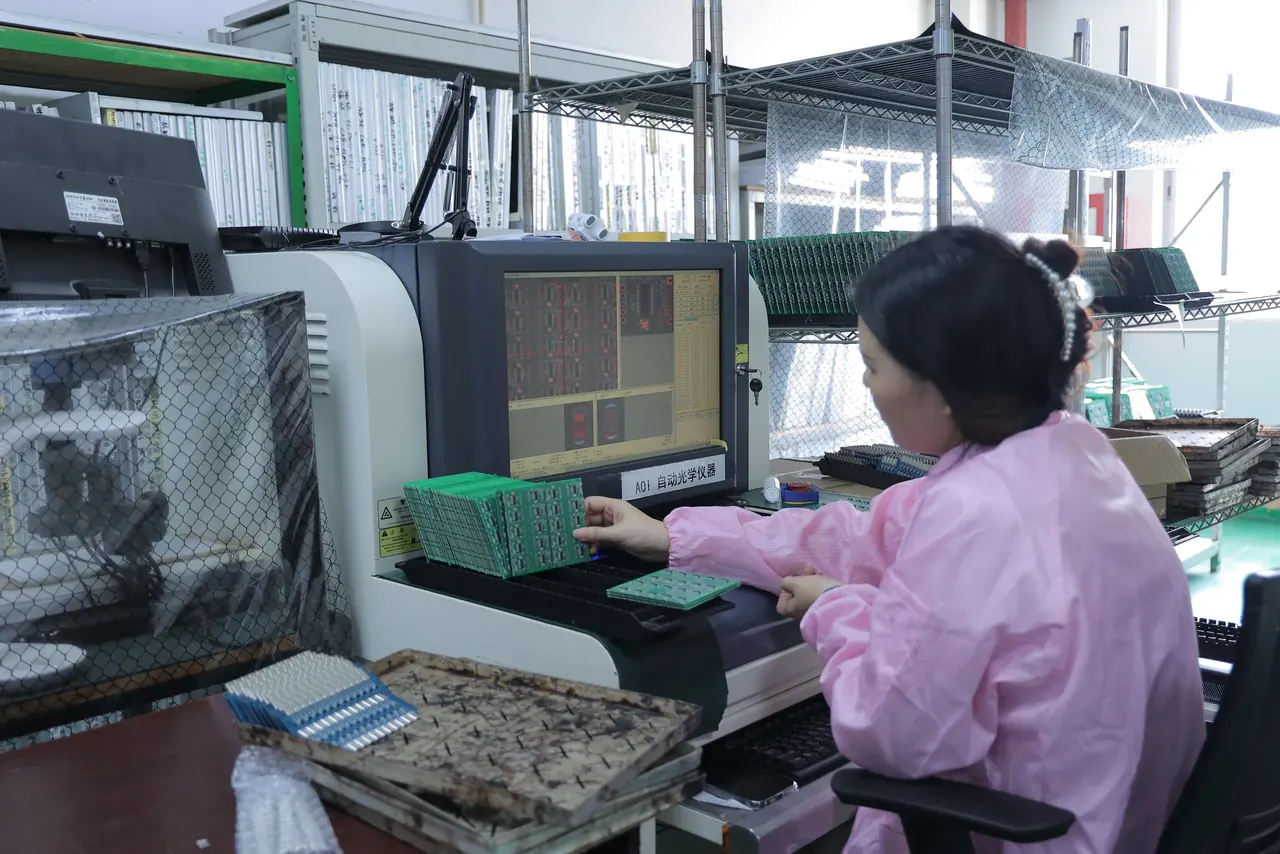
Ispezione ottica automatizzata (AOI)
Le telecamere fotografano la scheda e un software confronta l'immagine con un riferimento. Dopo il posizionamento rileva componenti mancanti, spostati, ruotati o errati; dopo la rifusione rileva ponti di saldatura, terminali sollevati e molti giunti deboli. È rapida e lavora su ogni scheda.
Che cosa non può vedere: tutto ciò che è nascosto. I giunti sotto un BGA, sotto il pad centrale di un QFN o sotto uno schermo non sono visibili. Non può inoltre stabilire che un resistore ha il valore errato se sembra quello corretto, tranne dove viene letta la marcatura. Gli errori di programmazione e i guasti interni sono al di fuori delle sue capacità. Nella nostra fabbrica ogni scheda passa SPI e AOI.
Ispezione a raggi X
Un'immagine a raggi X mostra attraverso il componente i giunti sotto di esso. È il modo per ispezionare BGA, QFN con pad nascosti e altri package con connessioni nascoste: ponti, sfere aperte, sfere mancanti e vuoti (bolle di gas nella saldatura). La presenza di vuoti è valutata secondo criteri come quelli di IPC-A-610, che il cliente può stabilire. I raggi X sono più lenti dell'AOI, quindi vengono usati sui primi articoli, su campioni di un lotto o su ogni scheda se il progetto è critico. Mostrano la forma del giunto, non il suo comportamento elettrico.
Ispezione visiva e al microscopio
Una persona con una lente di ingrandimento o un microscopio controlla aspetti che i sistemi automatici non controllano: polarità di componenti non marcati, danni, pulizia, rifilatura dei terminali. IPC-A-610 è la norma che definisce l'aspetto di una scheda assemblata accettabile, in classi per esigenze crescenti, e molti contratti la indicano.
Ispezione del primo articolo
La prima scheda di una produzione viene costruita e controllata rispetto alla distinta base (BOM) e ai disegni prima che le altre siano realizzate: polarità, posizioni, giunti e impostazioni. È un'assicurazione economica contro un errore sistematico, come un componente errato in un alimentatore.
Collaudo
Collaudo flying probe
Sonde mobili toccano punti di test e pad su una scheda finita, una coppia alla volta, e misurano resistenza, capacità o comportamento di diodi e verificano cortocircuiti e circuiti aperti. Non occorre alcuna attrezzatura, quindi è adatto a prototipi e piccole produzioni. È lento e collauda solo ciò che le sonde possono raggiungere. Lo stesso metodo è usato sulle schede nude per la continuità.
Collaudo in-circuit (ICT)
Un'attrezzatura con molti pin a molla (un letto di aghi) preme contro i punti di test sulla scheda e un tester misura ogni componente in sede: se ogni componente è presente, ha il valore corretto ed è saldato. È rapido e individua con precisione i difetti di fabbricazione, quindi è adatto a produzioni più grandi. L'attrezzatura costa denaro e tempo per essere costruita e la scheda richiede punti di test accessibili: un pad o una via per ogni net che Lei vuole misurare.
Il disegno mostra i due modi in cui una scheda viene provata, con sonde mobili e con un'attrezzatura di pin. È disegnato su una scheda nuda; su una scheda assemblata funzionano allo stesso modo.
- Una punta di sonda che tocca un pad.
- Il braccio della sonda si muove da punto a punto.
- I pin a molla di un'attrezzatura toccano tutti i punti di test contemporaneamente.
- La piastra dell'attrezzatura sostiene i pin.
Boundary scan
I componenti che supportano la norma JTAG boundary scan (IEEE 1149.1) possono collaudare le connessioni tra loro attraverso pochi pin, senza sondaggio. Rileva circuiti aperti e cortocircuiti sotto i BGA dove nessuna sonda arriva. Richiede quei componenti nel progetto.
Collaudo funzionale (FCT)
La scheda viene alimentata e fatta funzionare come sarà usata: gli ingressi sono pilotati, le uscite sono misurate, il firmware viene eseguito, le interfacce sono esercitate, i carichi sono applicati. Questo collauda l'intero circuito, comprese cose che nessun collaudo a livello di componente può rilevare: un valore errato in una rete di reazione che rientra nella marcatura del componente, un guasto del firmware, un circuito analogico fuori tolleranza.
Un collaudo funzionale è il Suo collaudo. La fabbrica non sa che cosa la scheda deve fare. Per farne eseguire uno, Lei fornisce:
- una procedura: che cosa collegare, che cosa applicare, che cosa leggere, che cosa è un superamento,
- il firmware o il firmware di collaudo,
- un'attrezzatura o i dettagli per costruirne una (oppure un modo per collegare i cavi),
- e i limiti di accettazione e di scarto.
La fabbrica può quindi costruire l'attrezzatura ed eseguire il collaudo su ogni scheda. ICT, collaudo funzionale e programmazione sono tra i nostri servizi.
Burn-in
Le schede vengono alimentate, spesso a caldo, per ore o giorni, per fare in modo che i guasti precoci si manifestino in fabbrica e non presso il Suo cliente. Rileva componenti con difetti latenti e giunti marginali che cedono sotto sollecitazione. Richiede tempo e attrezzature e di solito è applicato a un campione o a schede per impieghi impegnativi. Eseguiamo il burn-in su campioni, a temperatura ambiente e ad alta temperatura.
Che cosa rileva ciascuno
| Metodo | Rileva | Non rileva |
|---|---|---|
| SPI | Volume e posizione della pasta errati | Tutto ciò che avviene dopo la stampa |
| AOI | Componenti mancanti, spostati, ruotati; difetti di saldatura visibili | Giunti nascosti, valori errati, guasti del circuito |
| Raggi X | Difetti dei giunti nascosti, vuoti | Comportamento elettrico |
| Flying probe | Circuiti aperti, cortocircuiti, valori errati nei punti raggiungibili | Net nascoste, funzionamento del circuito |
| ICT | Difetti di fabbricazione a livello di componente | Se l'intero circuito funziona |
| Collaudo funzionale | Se la scheda svolge il suo lavoro nelle condizioni collaudate | Guasti in condizioni non collaudate |
| Burn-in | Guasti all'inizio della vita | Guasti che compaiono più tardi |
Tre di questi metodi affiancati mostrano perché ciascuno vede ciò che vede.
- Ottico: la telecamera vede la superficie. I giunti sotto il componente sono nascosti.
- Raggi X: il fascio attraversa il componente, quindi giunti nascosti e vuoti si vedono.
- Sonde: gli aghi toccano i punti di test e misurano nei punti che raggiungono.
Come scegliere
- Prototipo: AOI più il Suo collaudo al banco sulla prima scheda è spesso sufficiente. Lei sta cercando errori di progettazione, che nessun collaudo di fabbrica rileva.
- Piccola serie: aggiunga un collaudo funzionale con un'attrezzatura semplice e i raggi X per i BGA.
- Produzione in volume: usi SPI, AOI, ICT o collaudo funzionale e raggi X a campione.
- Prodotti critici o difficili da riparare: aggiunga burn-in, una classe di ispezione più rigorosa e registrazioni per ogni scheda.
Indichi nell'ordine la classe di accettazione di cui ha bisogno (per esempio IPC-A-610 classe 2 o 3).
Come si presenta quando ordina qui
La nostra fabbrica esegue SPI e AOI su ogni scheda, un'ispezione del primo articolo e offre ICT, collaudo funzionale, programmazione e burn-in. I collaudi e le opzioni di ispezione in vigore sono nella pagina delle capacità produttive. I 25 controlli al caricamento sono una cosa diversa: controllano i file, prima che Lei paghi, e non la scheda assemblata. Il controllo può mostrare che i Suoi file sono completi, coerenti e realizzabili. Non può mostrare che il Suo circuito funziona; solo un collaudo con la Sua procedura può mostrarlo ed è Suo compito specificarlo. Un ingegnere conferma ogni ordine. Veda anche Come le schede vengono assemblate.