La inspección pregunta: ¿se fabricó la placa como se diseñó? La prueba pregunta: ¿hace la placa lo que debe? Son preguntas distintas, respondidas por métodos distintos, y una placa puede superar una y fallar la otra. Este artículo describe cada método, qué detecta y qué no puede detectar.
Inspección
Inspección de pasta de soldadura (SPI)
Después de imprimir la pasta y antes de colocar las piezas, un escáner 3D mide el volumen, la altura y la posición de la pasta en cada pad. La mayoría de los fallos de soldadura empieza con una impresión incorrecta, por lo que detectarlo aquí es económico: limpie la placa e imprima de nuevo. Detecta pasta en exceso, en defecto y desplazada. No observa las piezas.
Inspección óptica automática (AOI)
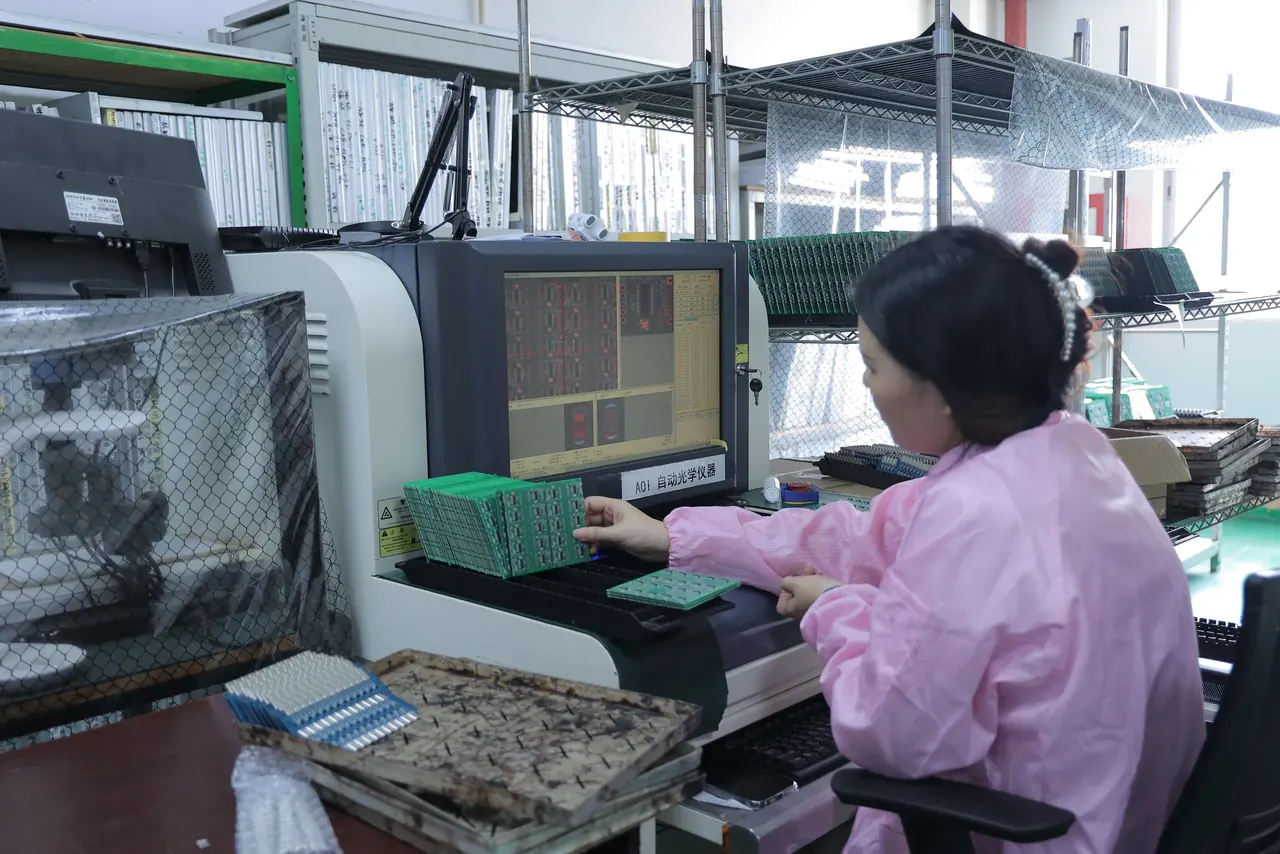
Cámaras fotografían la placa y un software compara la imagen con una referencia. Después de la colocación detecta piezas ausentes, desplazadas, giradas o incorrectas; después de la refusión detecta puentes de soldadura, terminales levantados y muchas juntas débiles. Es rápida y funciona en cada placa.
Lo que no puede ver: todo lo que está oculto. Las juntas bajo un BGA, bajo el pad central de un QFN o bajo una pantalla no son visibles. Tampoco puede decir que una resistencia tiene el valor incorrecto si se parece a la correcta, salvo donde se lee el marcado. Los errores de programación y los fallos internos quedan fuera de su alcance. En nuestra fábrica, cada placa pasa por SPI y AOI.
Inspección por rayos X
Una imagen de rayos X muestra a través de la pieza las juntas que hay debajo. Es la forma de inspeccionar BGA, QFN con pads ocultos y otros encapsulados con conexiones ocultas: puentes, bolas abiertas, bolas ausentes y vacíos (burbujas de gas en la soldadura). Los vacíos se juzgan según criterios como los de IPC-A-610, que el cliente puede establecer. Los rayos X son más lentos que AOI, por lo que se utilizan en primeras piezas, en muestras de un lote o en cada placa si el diseño es crítico. Muestra la forma de la junta, no su comportamiento eléctrico.
Inspección visual y con microscopio
Una persona con una lupa o un microscopio comprueba cosas que los sistemas automáticos no comprueban: polaridad de piezas sin marcar, daños, limpieza, recorte de terminales. IPC-A-610 es la norma que define el aspecto de una placa montada aceptable, en clases para exigencias crecientes, y muchos contratos la nombran.
Inspección de primera pieza
La primera placa de una serie se fabrica y se comprueba frente a la BOM y los dibujos antes de fabricar el resto: polaridad, posiciones, juntas y ajustes. Es un seguro económico frente a un error sistemático, como una pieza incorrecta en un alimentador.
Prueba
Prueba de sonda volante
Sondas móviles tocan puntos de prueba y pads en una placa terminada, un par cada vez, y miden resistencia, capacitancia o comportamiento de diodo, y comprueban cortocircuitos y circuitos abiertos. No se necesita útil, por lo que es adecuada para prototipos y series pequeñas. Es lenta y prueba solo lo que las sondas pueden alcanzar. El mismo método se utiliza en placas desnudas para la continuidad.
Prueba en circuito (ICT)
Un útil con muchos pasadores con muelle (una cama de clavos) presiona contra puntos de prueba en la placa, y un probador mide cada componente en su sitio: si cada pieza está presente, tiene el valor correcto y está soldada. Es rápida y detecta fallos de fabricación con precisión, por lo que es adecuada para series mayores. El útil cuesta dinero y tiempo de fabricar, y la placa necesita puntos de prueba accesibles: un pad o una vía para cada red que usted desee medir.
El dibujo muestra las dos formas de probar una placa, con sondas móviles y con un útil de pasadores. Está dibujado sobre una placa desnuda; en una placa montada funcionan de la misma forma.
- Una punta de sonda tocando un pad.
- El brazo de la sonda se mueve de un punto a otro.
- Los pasadores con muelle de un útil tocan todos los puntos de prueba a la vez.
- La placa del útil sostiene los pasadores.
Boundary scan
Las piezas que admiten la norma de boundary scan JTAG (IEEE 1149.1) pueden probar las conexiones entre ellas a través de unos pocos pasadores, sin sondas. Detecta circuitos abiertos y cortocircuitos bajo BGA donde ninguna sonda llega. Necesita esas piezas en el diseño.
Prueba funcional (FCT)
La placa se alimenta y se hace funcionar como se utilizará: se accionan entradas, se miden salidas, se ejecuta firmware, se ejercitan interfaces, se aplican cargas. Esto prueba todo el circuito, incluidas cosas que ninguna prueba a nivel de componente puede detectar: un valor incorrecto en una red de realimentación que está dentro del marcado de la pieza, un fallo de firmware, un circuito analógico fuera de tolerancia.
Una prueba funcional es su prueba. La fábrica no sabe qué debe hacer la placa. Para que se realice una, usted aporta:
- un procedimiento: qué conectar, qué aplicar, qué leer, qué es una superación,
- el firmware o firmware de prueba,
- un útil o los datos para fabricar uno (o una forma de conectar cables),
- y los límites de superación y de fallo.
La fábrica puede entonces fabricar el útil y realizar la prueba en cada placa. ICT, la prueba funcional y la programación están entre nuestros servicios.
Burn-in
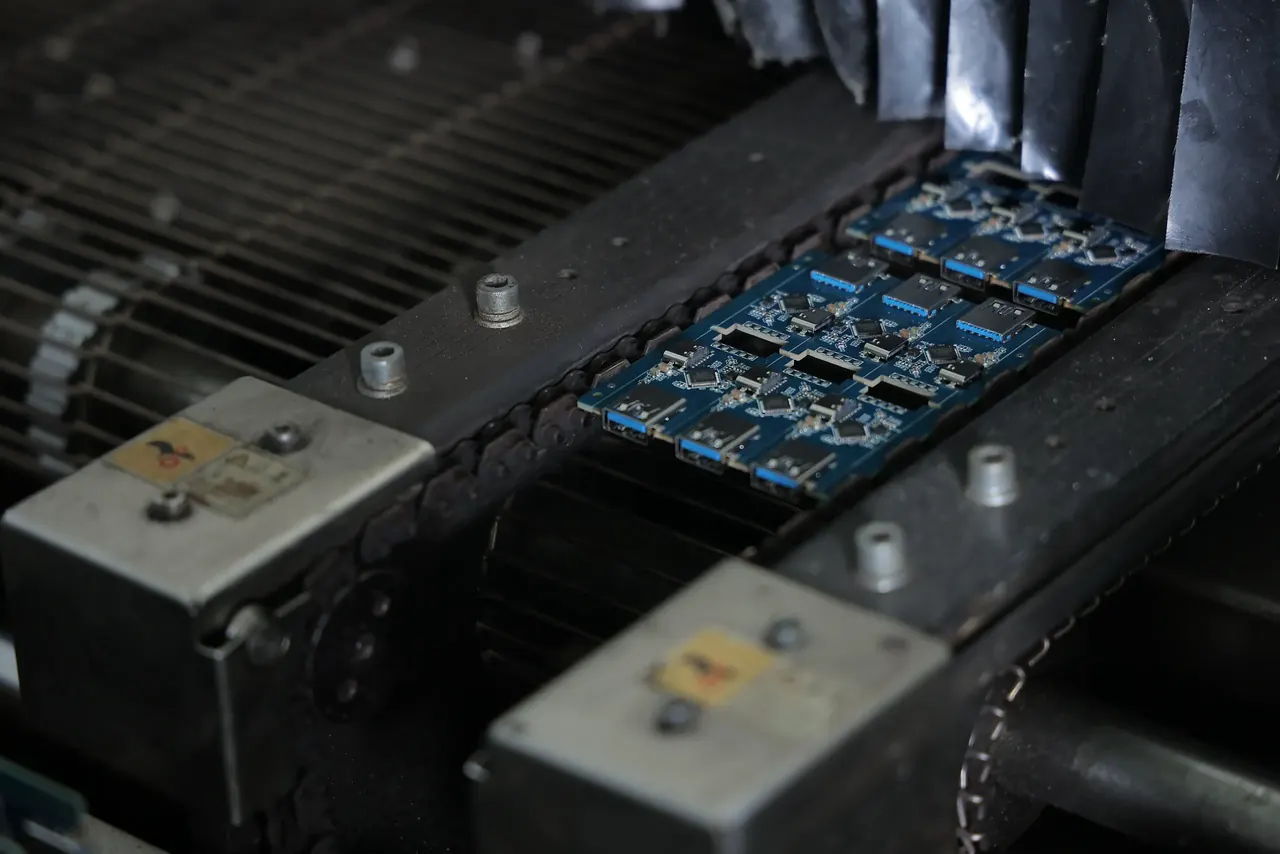
Las placas se alimentan, a menudo en caliente, durante horas o días, para que los fallos tempranos aparezcan en la fábrica y no en casa de su cliente. Detecta piezas con defectos latentes y juntas marginales que fallan bajo tensión. Requiere tiempo y equipo, y suele aplicarse a una muestra o a placas para usos exigentes. Realizamos burn-in en muestras, a temperatura ambiente y a alta temperatura.
Qué detecta cada uno
| Método | Detecta | Se le escapa |
|---|---|---|
| SPI | Volumen y posición incorrectos de la pasta | Todo después de la impresión |
| AOI | Piezas ausentes, desplazadas, giradas; fallos visibles de soldadura | Juntas ocultas, valores incorrectos, fallos del circuito |
| Rayos X | Fallos de juntas ocultas, vacíos | Comportamiento eléctrico |
| Sonda volante | Circuitos abiertos, cortocircuitos, valores incorrectos en puntos alcanzables | Redes ocultas, función del circuito |
| ICT | Fallos de fabricación a nivel de pieza | Si todo el circuito funciona |
| Prueba funcional | Si la placa hace su trabajo en las condiciones probadas | Fallos en condiciones no probadas |
| Burn-in | Fallos de vida temprana | Fallos que aparecen después |
Tres de estos métodos uno junto a otro muestran por qué cada uno ve lo que ve.
- Óptico: la cámara ve la superficie. Las juntas bajo la pieza están ocultas.
- Rayos X: el haz atraviesa la pieza, por lo que las juntas ocultas y los vacíos se muestran.
- Sondas: agujas tocan puntos de prueba y miden en los lugares que alcanzan.
Cómo elegir
- Prototipo: AOI más su propia prueba en banco en la primera placa suele ser suficiente. Usted está buscando errores de diseño, que ninguna prueba de fábrica detecta.
- Serie pequeña: añada una prueba funcional con un útil sencillo, y rayos X para BGA.
- Volumen: utilice SPI, AOI, ICT o prueba funcional, y rayos X por muestreo.
- Productos críticos o difíciles de reparar: añada burn-in, una clase de inspección más estricta y registros para cada placa.
Indique la clase de aceptación que necesita (por ejemplo IPC-A-610 clase 2 o 3) en el pedido.
Cómo se muestra esto cuando usted pide aquí
Nuestra fábrica realiza SPI y AOI en cada placa, una inspección de primera pieza, y ofrece ICT, prueba funcional, programación y burn-in. Las opciones de prueba e inspección en vigor están en la página de capacidades. Las 25 comprobaciones en la subida son otra cosa: comprueban los archivos, antes de que usted pague, y no la placa montada. La comprobación puede mostrar que sus archivos están completos, son coherentes y se pueden fabricar. No puede mostrar que su circuito funciona; solo una prueba con su procedimiento puede mostrarlo, y es suya para especificarla. Un ingeniero confirma cada pedido. Consulte también Cómo se montan las placas.