يسأل الفحص: هل بُنيت اللوحة كما صُممت؟ يسأل الاختبار: هل تفعل اللوحة ما ينبغي؟ هما سؤالان مختلفان، تجيب عنهما طرق مختلفة، ولوحة يمكن أن تنجح في واحد وتفشل في الآخر. يصف هذا المقال كل طريقة وما تجده وما لا تستطيعه.
الفحص
فحص عجينة اللحام (SPI)
بعد طبع العجينة وقبل وضع المكونات، يقيس ماسح ثلاثي الأبعاد حجم العجينة وارتفاعها وموضعها على كل وسادة. معظم أخطاء اللحام تبدأ بطبعة سيئة، لذا اكتشافها هنا رخيص: امسحوا اللوحة واطبعوا مرة أخرى. يجد عجينة كثيرة جدًا وقليلة جدًا وفي غير مكانها. لا ينظر إلى المكونات.
الفحص البصري الآلي (AOI)
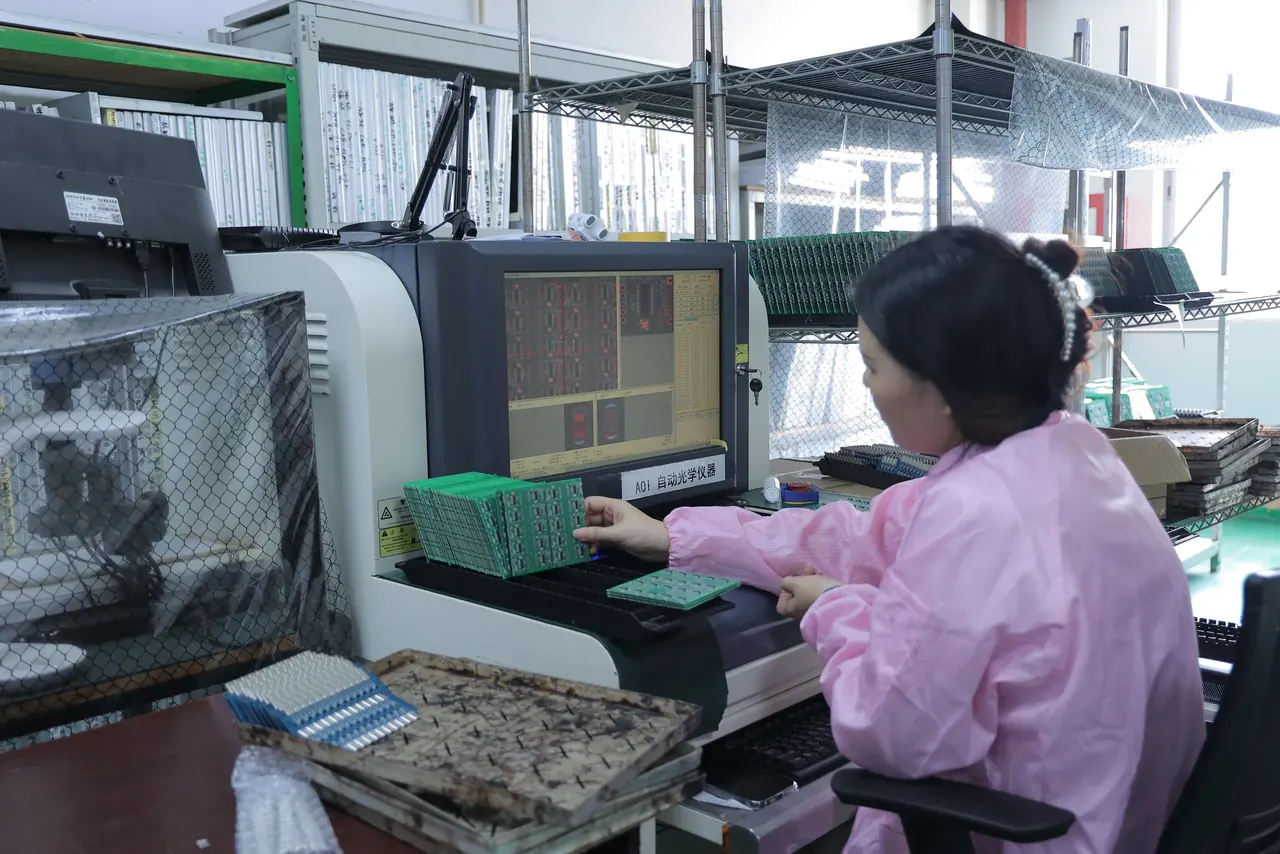
تصوّر كاميرات اللوحة ويقارن برنامج الصورة بمرجع. بعد التموضع يجد مكونات مفقودة ومنزاحة ومدارة وخاطئة؛ بعد الانصهار يجد جسور لحام وأسلاك مرفوعة والعديد من الوصلات الضعيفة. سريع ويعمل على كل لوحة.
ما لا يستطيع رؤيته: أي شيء مخفي. وصلات تحت BGA أو تحت وسادة QFN المركزية أو تحت درع غير مرئية. لا يستطيع أيضًا معرفة أن مقاومة لها قيمة خاطئة إن بدت كالصحيحة، إلا حيث تُقرأ العلامة. أخطاء البرمجة والأخطاء الداخلية خارجه. في مصنعنا كل لوحة تمر بـ SPI وAOI.
فحص الأشعة السينية
تُظهر صورة أشعة سينية عبر المكوّن إلى الوصلات تحته. هي الطريقة لفحص BGA وQFN بوسادات مخفية وعبوات أخرى بوصلات مخفية: جسور وكرات مفتوحة وكرات مفقودة وفراغات (فقاعات غاز في اللحام). يُحكم على الفراغات مقابل معايير مثل تلك في IPC-A-610، التي قد يضبطها العميل. الأشعة السينية أبطأ من AOI، لذا تُستخدم على قطع أولى أو عينات من دفعة أو على كل لوحة إن كان التصميم حرجًا. تُظهر شكل الوصلة، لا سلوكها الكهربائي.
الفحص البصري والمجهري
يفحص شخص بعدسة أو مجهر أمورًا لا تفعلها أنظمة آلية: قطبية مكونات غير موسومة وضرر ونظافة وقص أسلاك. IPC-A-610 هو المعيار الذي يعرّف كيف تبدو لوحة مجمّعة مقبولة، بفئات لمتطلبات متزايدة، والعديد من العقود تسمّيه.
فحص القطعة الأولى
تُبنى أول لوحة في تشغيل وتُفحص مقابل قائمة المواد (BOM) والرسوم قبل صنع الباقي: القطبية والمواضع والوصلات والإعدادات. هي تأمين رخيص ضد خطأ منهجي، مثل مكون خاطئ في مغذٍ.
الاختبار
اختبار المسبار الطائر
تلمس مجارف متحركة نقاط اختبار ووسادات على لوحة منتهية، زوجًا واحدًا في المرة، وتقيس المقاومة والسعة أو سلوك الثنائي، وتتحقق من قصر وفتحات. لا حاجة لجهاز تثبيت، لذا يناسب النماذج والتشغيلات الصغيرة. بطيء ويختبر فقط ما تستطيع المجارف الوصول إليه. تُستخدم الطريقة نفسها على لوحات غير مُجمَّعة للاستمرارية.
اختبار في الدائرة (ICT)
يضغط جهاز تثبيت بدبابيس زنبركية عديدة (سرير مسامير) على نقاط اختبار على اللوحة، ويقيس مختبِر كل مكون في مكانه: ما إذا كان كل مكون موجودًا وله القيمة الصحيحة وملحومًا. سريع ويجد أخطاء التصنيع بدقة، لذا يناسب تشغيلات أكبر. جهاز التثبيت يكلف مالًا ووقتًا للبناء، واللوحة تحتاج نقاط اختبار قابلة للوصول: وسادة أو فيا لكل شبكة تريدون قياسها.
يُظهر الرسم طريقتي اختبار لوحة، بمجارف متحركة وبجهاز تثبيت بدبابيس. مرسوم على لوحة غير مُجمَّعة؛ على لوحة مجمّعة يعملان بالطريقة نفسها.
- طرف مسبار يلمس وسادة.
- ذراع المسبار يتحرك من نقطة لأخرى.
- الدبابيس الزنبركية لجهاز تثبيت تلمس كل نقاط الاختبار دفعة واحدة.
- لوحة جهاز التثبيت تمسك الدبابيس.
فحص الحدود
مكونات تدعم معيار فحص حدود JTAG (IEEE 1149.1) تستطيع اختبار الوصلات بينها عبر بضعة دبابيس، بلا فحص. تجد فتحات وقصرًا تحت BGA حيث لا يصل مسبار. تحتاج تلك المكونات في التصميم.
اختبار وظيفي (FCT)
تُشغّل اللوحة وتُشغّل كما ستُستخدم: تُقاد المداخل، تُقاس المخارج، يُشغّل البرنامج الثابت، تُمارَس الواجهات، تُطبّق الأحمال. هذا يختبر الدائرة كلها، بما فيه أمور لا يستطيع أي اختبار على مستوى المكوّن إيجادها: قيمة خاطئة في شبكة تغذية راجعة ضمن علامة المكوّن، خطأ برنامج ثابت، دائرة تناظرية خارج التسامح.
اختبار وظيفي هو اختباركم. المصنع لا يعرف ما ينبغي أن تفعله اللوحة. للحصول على واحد، تزوّدون:
- إجراء: ماذا توصّلون، ماذا تطبقون، ماذا تقرؤون، ما هو النجاح،
- البرنامج الثابت أو برنامج اختبار ثابت،
- جهاز تثبيت أو تفاصيل بنائه (أو طريقة توصيل كابلات)،
- وحدود النجاح والفشل.
حينها يستطيع المصنع بناء جهاز التثبيت وتشغيل الاختبار على كل لوحة. ICT والاختبار الوظيفي والبرمجة من خدماتنا.
الحرق
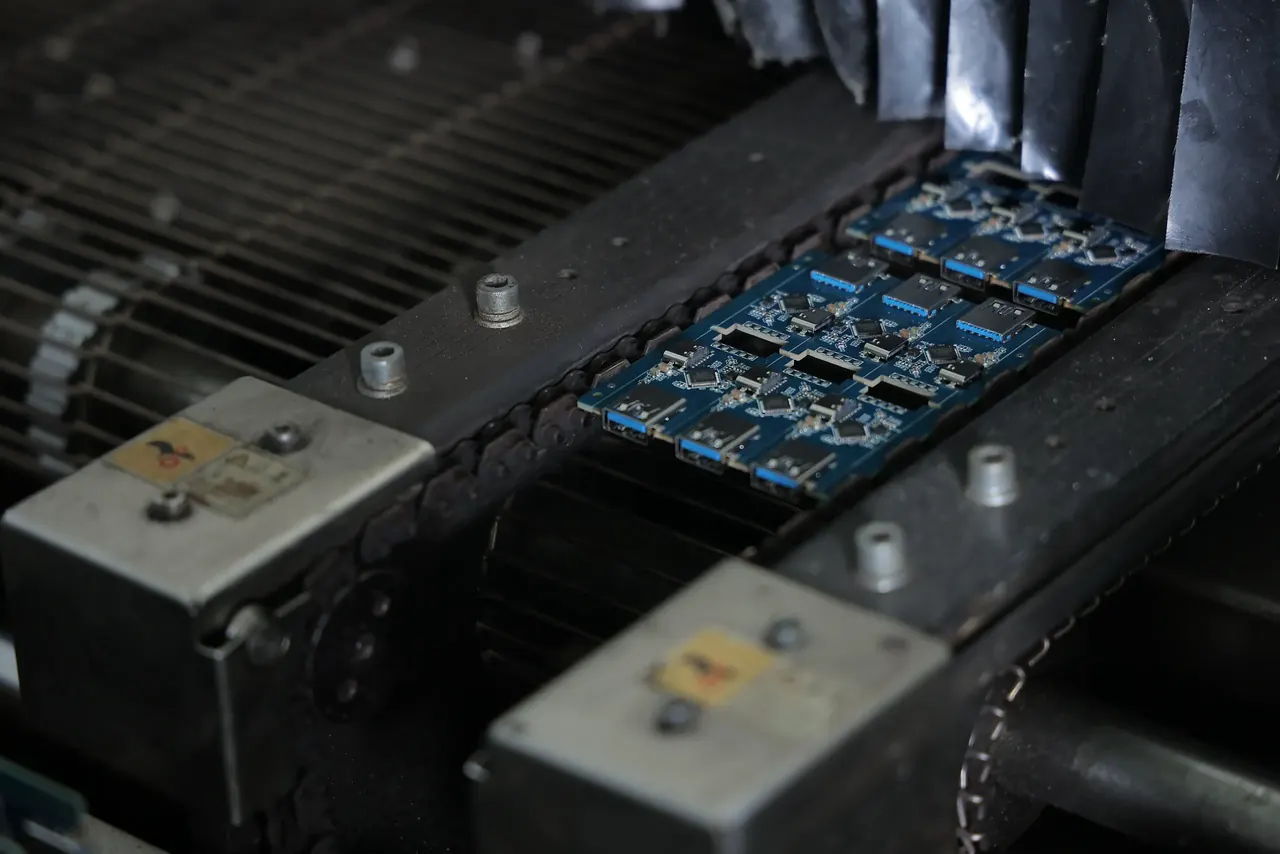
تُشغّل اللوحات، غالبًا دافئة، لساعات أو أيام، بحيث تظهر الفشلات المبكرة في المصنع لا عند عميلكم. يجد مكونات بعيوب كامنة ووصلات هامشية تفشل تحت إجهاد. يستغرق وقتًا ومعدات، وعادة يُطبّق على عينة أو لوحات لاستخدامات متطلبة. نشغّل حرقًا على عينات، في درجة حرارة الغرفة ودرجة حرارة عالية.
ما يجده كل منها
| الطريقة | تجد | تفقد |
|---|---|---|
| SPI | حجم عجينة وموضع خاطئ | كل شيء بعد الطباعة |
| AOI | مكونات مفقودة ومنزاحة ومدارة؛ أخطاء لحام مرئية | وصلات مخفية وقيم خاطئة وأخطاء دائرة |
| أشعة سينية | أخطاء وصلات مخفية وفراغات | السلوك الكهربائي |
| مسبار طائر | فتحات وقصر وقيم خاطئة عند نقاط قابلة للوصول | شبكات مخفية ووظيفة دائرة |
| ICT | أخطاء تصنيع على مستوى المكوّن | ما إذا كانت الدائرة كلها تعمل |
| اختبار وظيفي | ما إذا كانت اللوحة تؤدي عملها في ظروف مختبرة | أخطاء في ظروف غير مختبرة |
| حرق | فشلات حياة مبكرة | أخطاء تظهر لاحقًا |
ثلاث من هذه الطرق جنبًا إلى جنب تُظهر لماذا ترى كل منها ما تراه.
- بصري: ترى الكاميرا السطح. الوصلات تحت المكوّن مخفية.
- أشعة سينية: يمر الشعاع عبر المكوّن، لذا تظهر الوصلات المخفية والفراغات.
- مجارف: تلمس إبر نقاط اختبار وتقيس عند الأماكن التي تصل إليها.
كيفية الاختيار
- نموذج: AOI مع اختبار مقعدكم الخاص على اللوحة الأولى غالبًا يكفي. أنتم تجدون أخطاء تصميم، لا يجدها أي اختبار مصنع.
- سلسلة صغيرة: أضيفوا اختبارًا وظيفيًا بجهاز تثبيت بسيط، وأشعة سينية لـ BGA.
- حجم: استخدموا SPI وAOI وICT أو اختبارًا وظيفيًا، وأشعة سينية عيّنية.
- منتجات حرجة أو صعبة الإصلاح: أضيفوا حرقًا وفئة فحص أشد وسجلات لكل لوحة.
قولوا فئة القبول التي تحتاجونها (على سبيل المثال IPC-A-610 الفئة 2 أو 3) في الطلب.
كيف يظهر هذا عند الطلب هنا
يشغّل مصنعنا SPI وAOI على كل لوحة، وفحص قطعة أولى، ويعرض ICT واختبارًا وظيفيًا وبرمجة وحرقًا. خيارات الاختبار والفحص السارية موجودة في صفحة إمكانات التصنيع. عمليات الفحص الـ25 عند الرفع أمر مختلف: تفحص الملفات، قبل أن تدفعوا، لا اللوحة المجمّعة. يستطيع الفحص إظهار أن ملفاتكم كاملة ومتسقة وقابلة للتصنيع. لا يستطيع إظهار أن دائرتكم تعمل؛ اختبار بإجرائكم فقط يستطيع إظهار ذلك، وهو لكم لتحديده. يؤكد مهندس كل طلب. راجعوا أيضًا كيف تُجمَّع اللوحات.